
[Študija Ohišje ] Produktivnost se je povečala za več kot 4-krat! Kako uporabiti »merjenje na stroju« CNC brusilnikov?
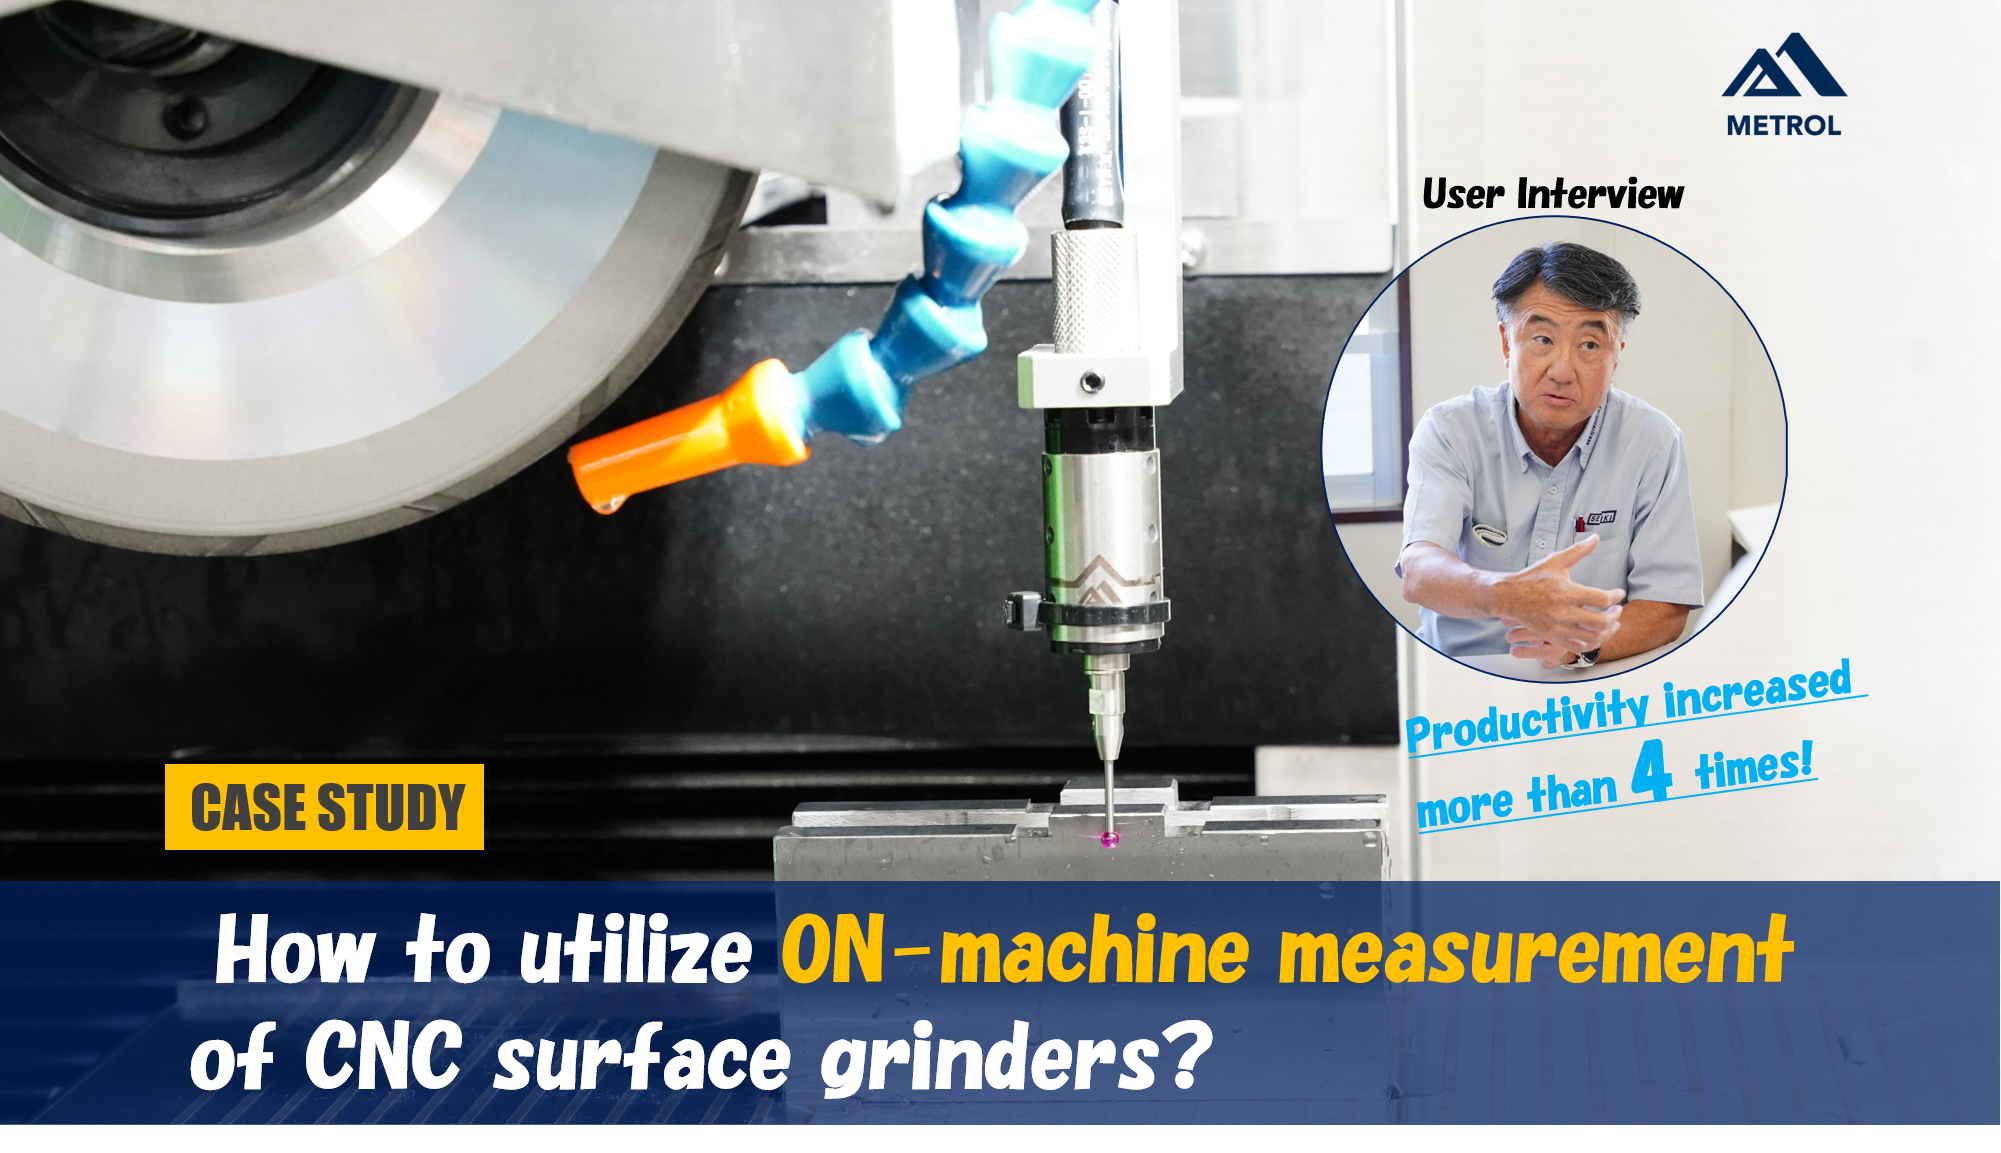
Če se ukvarjate s postopki brušenja in poliranja, ali imate katero od naslednjih težav?
- Natančnost ni stabilna in veliko izdelkov je treba predelati .
- Obdelava zahteva preveč delovne sile in časa, produktivnost pa se ne izboljšuje .
- Tehnični prenos na mlajšo generacijo ne poteka dobro, breme za veterane pa se le še povečuje.
Ta članek predstavlja študijo primera uporabnika, ki je rešil zgornje težave in močno izboljšal učinkovitost proizvodnje z uvedbo NC brusilnika, opremljenega s tipalno sondo.
Vprašali smo jih za njihova iskrena mnenja o tem, kako so bili senzorji uvedeni in kakšni so njihovi dejanski učinki.
Ključne besede,
"Popolna avtomatizacija procesov brušenja in poliranja"
"Merjenje obdelovancev na stroju "
Prosim, berite naprej!
Miza vsebine
Uvod za uporabnika
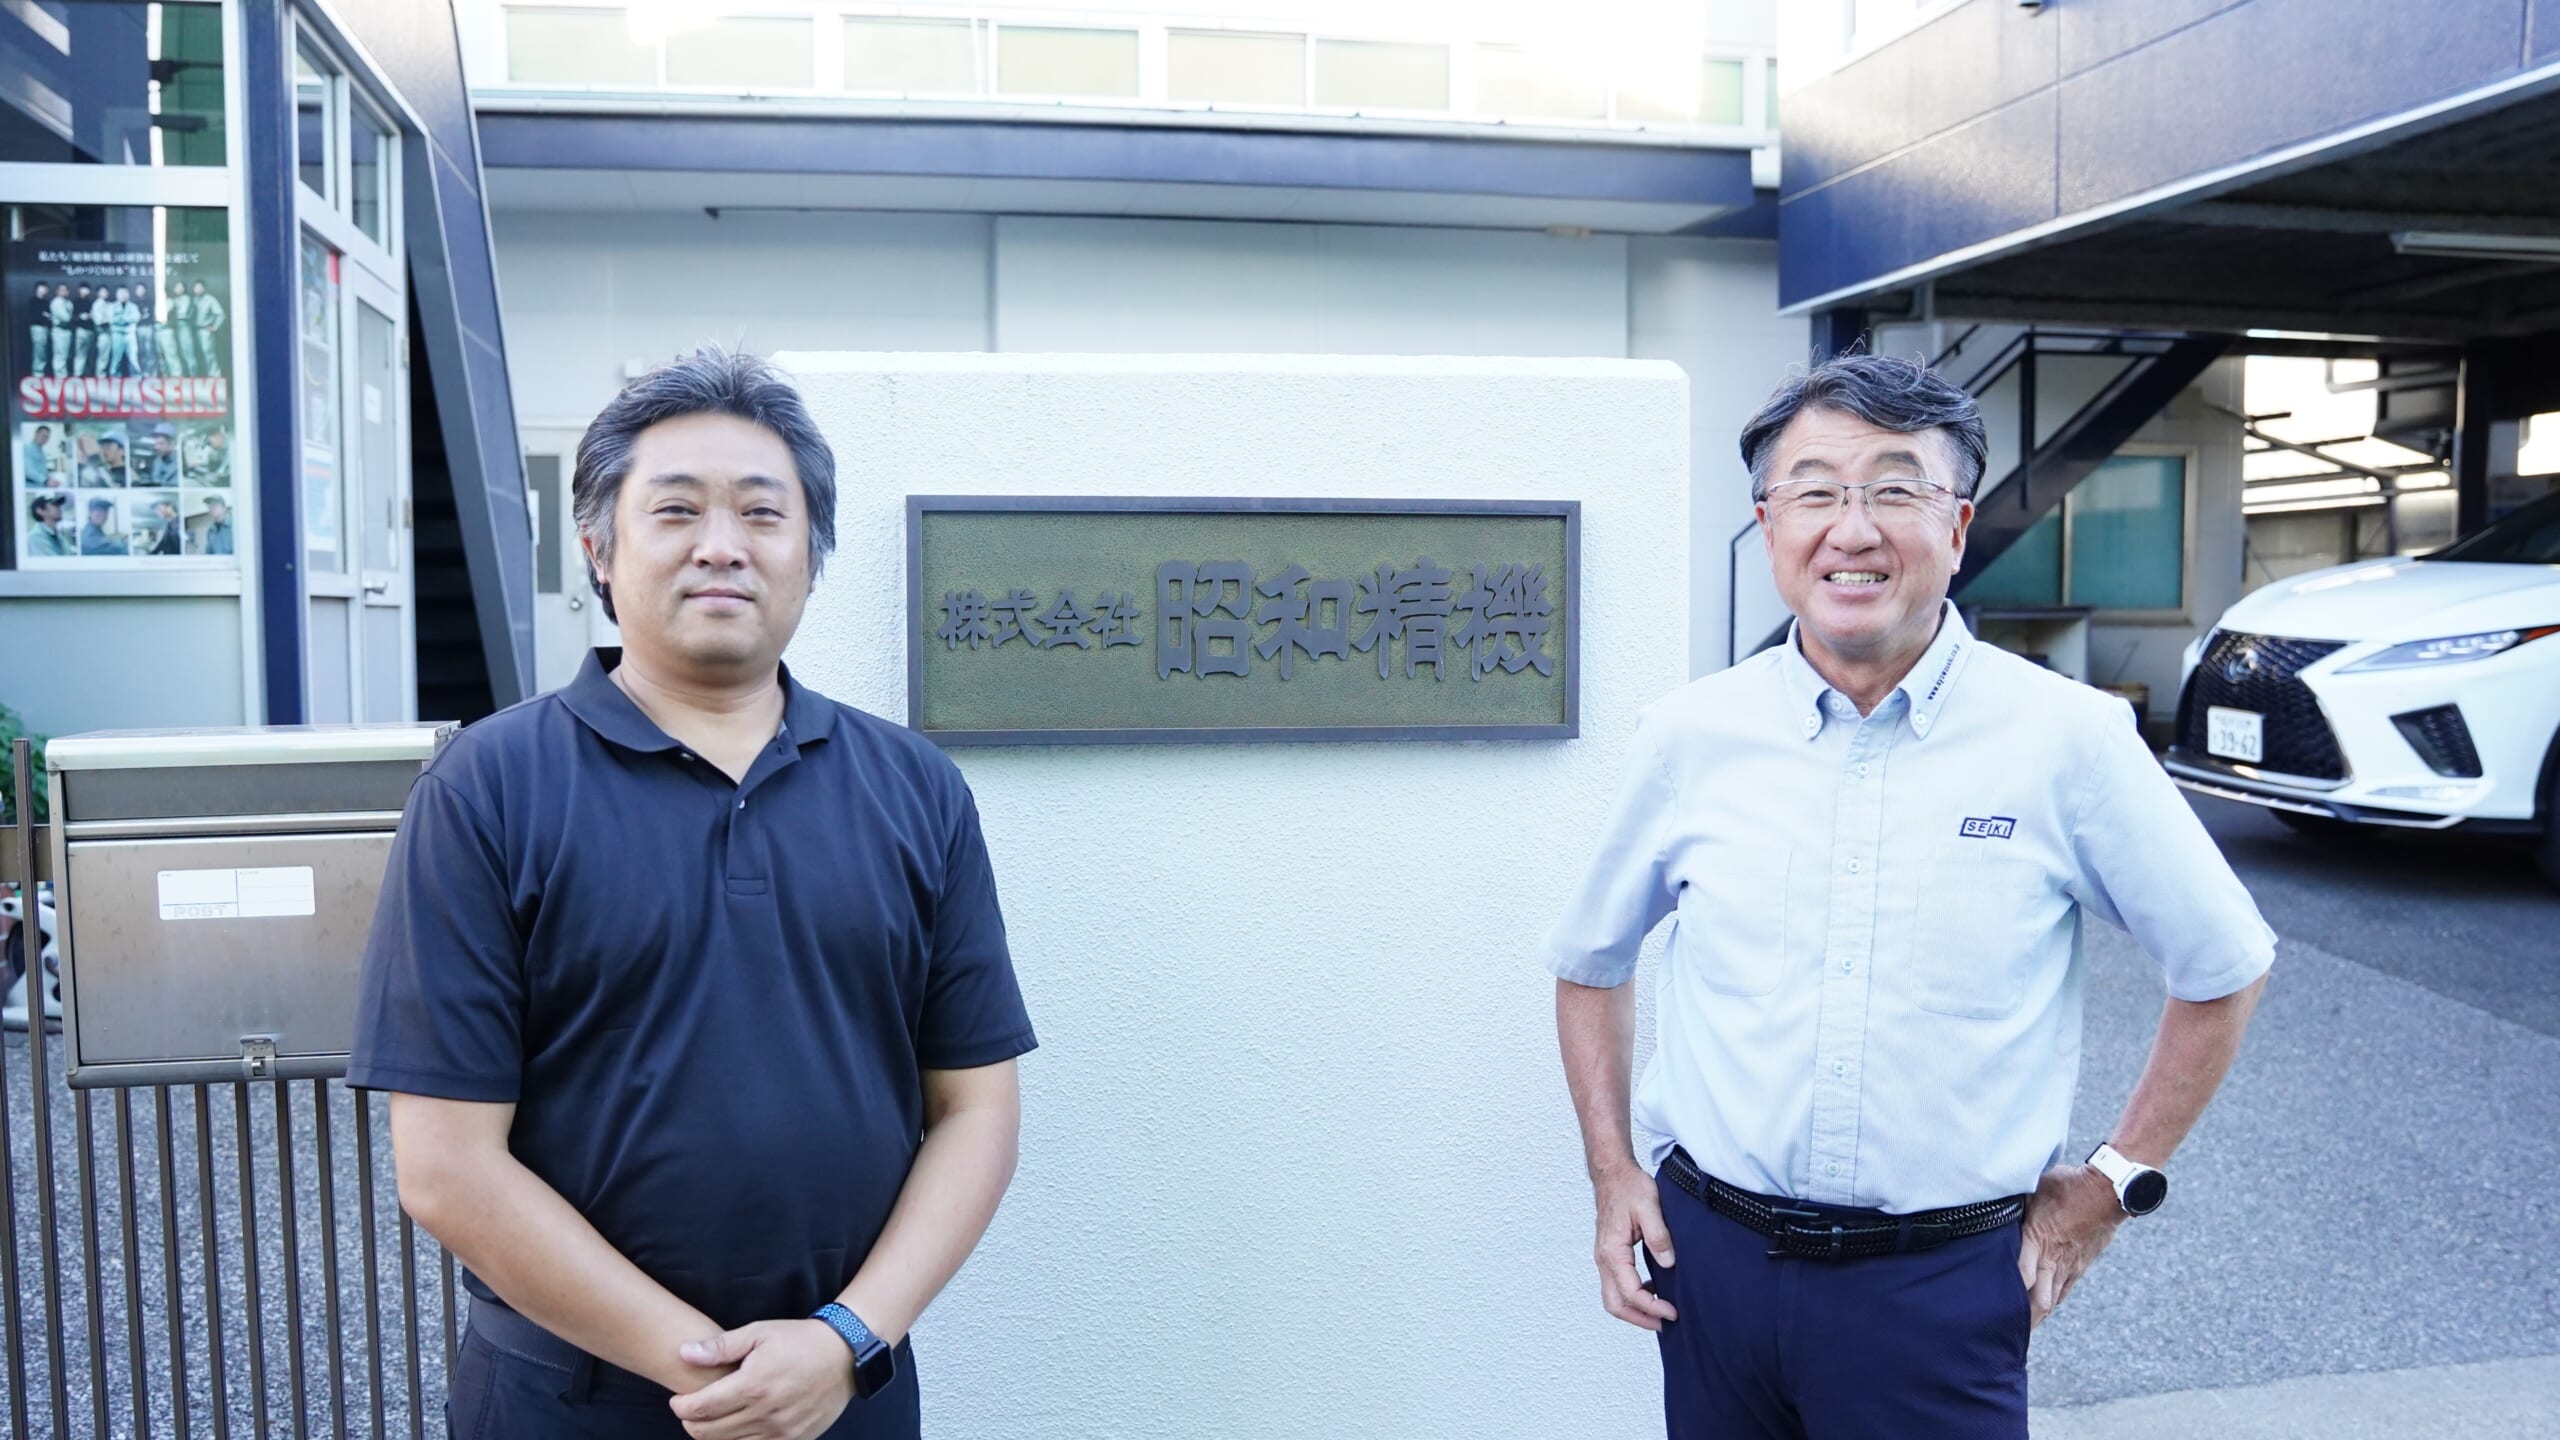
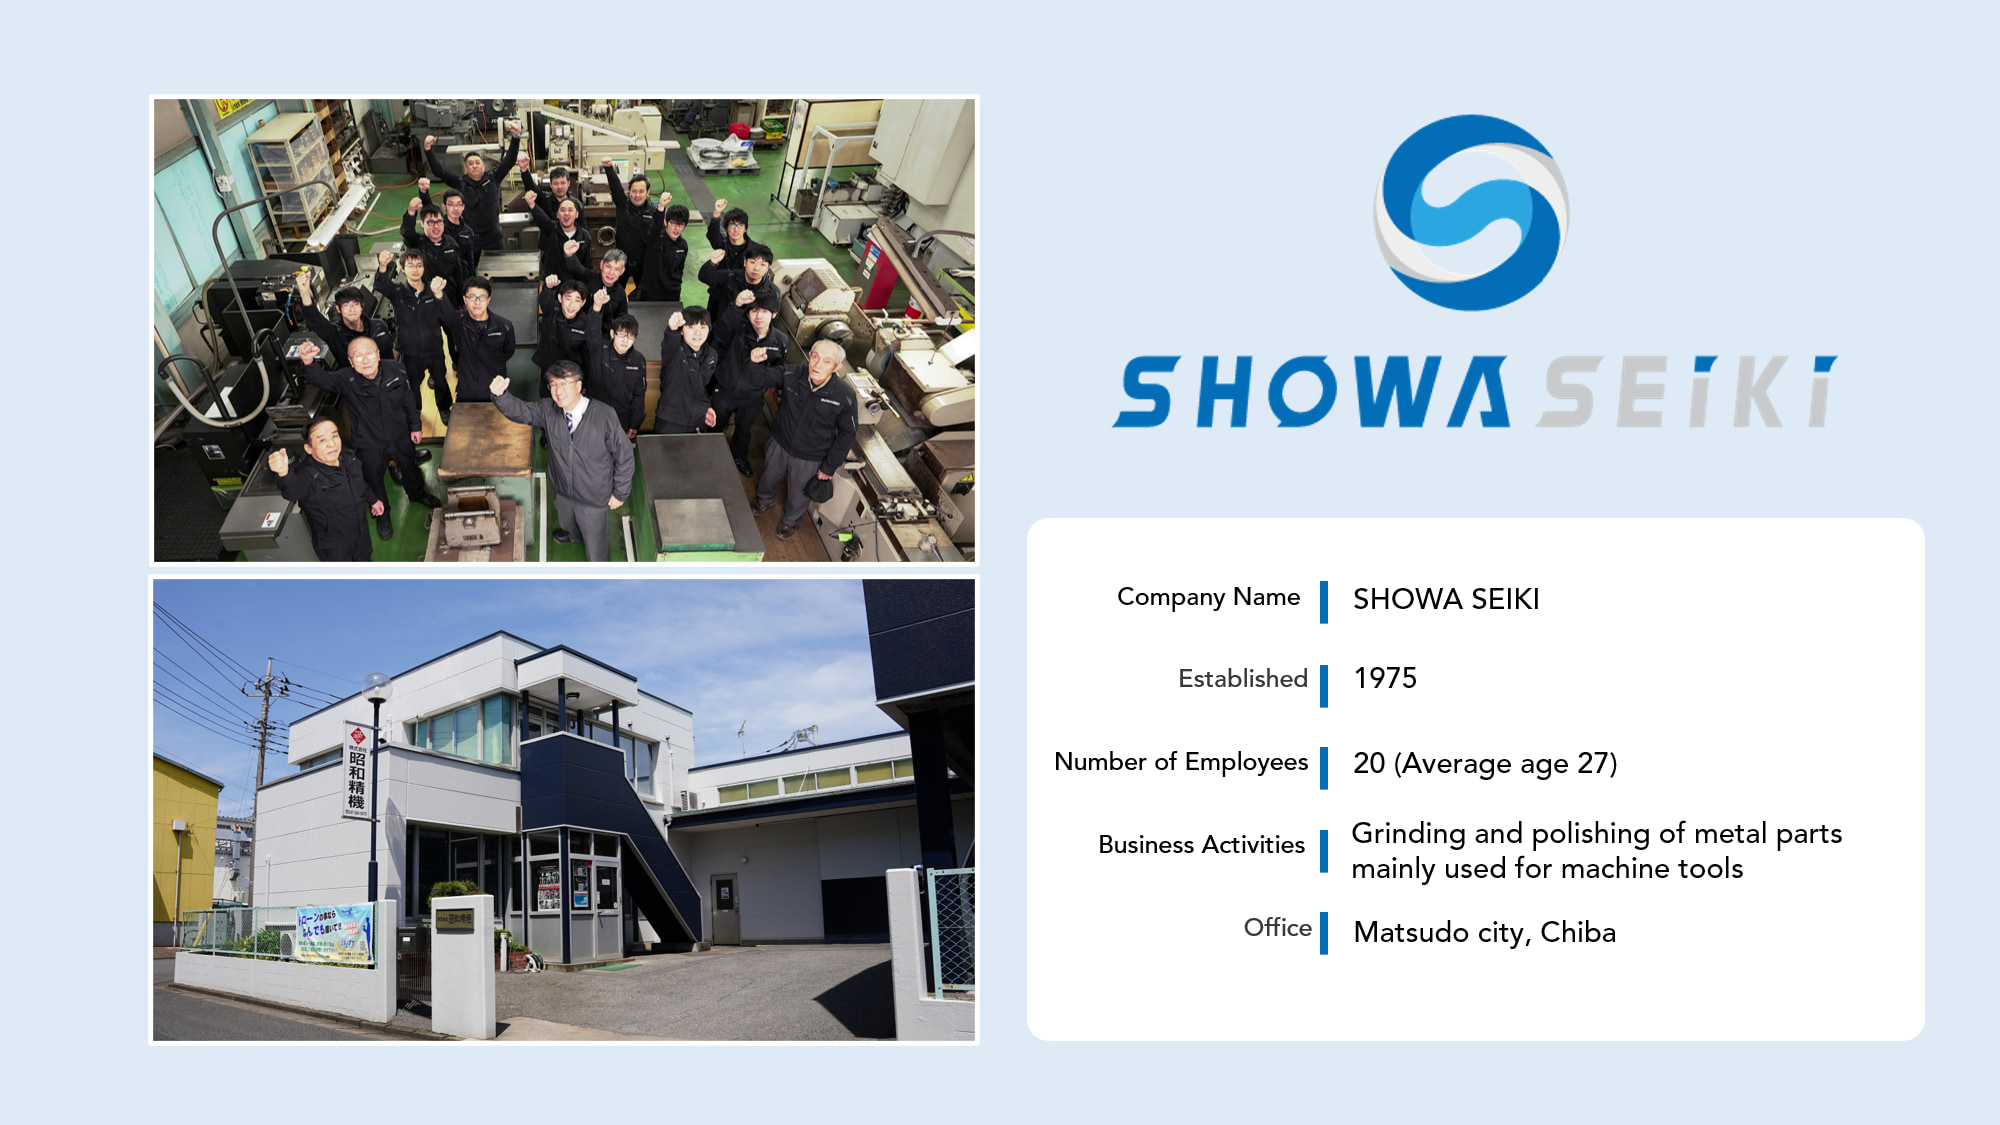
Intervju je bil opravljen s SHOWO SEIKI .
SHOWA SEIKI se ukvarja s široko paleto postopkov brušenja in poliranja kovinskih delov, predvsem za obdelovalne stroje.
SHOWA SEIKI prejema veliko naročil za dele inšpekcijske opreme, ki zahtevajo še posebej strogo natančnost, in njegova "visoka raven tehnologije" uživa veliko zaupanje strank.
Kaj je postopek brušenja in poliranja?
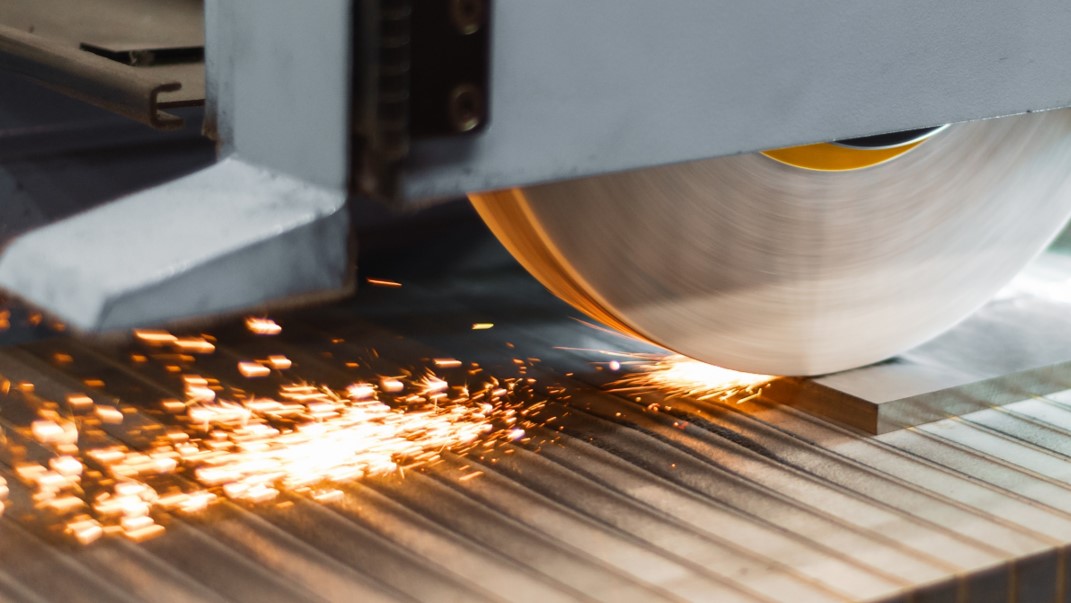
Brušenje" je končni postopek obdelave in zahteva strogo natančnost več mikronov, saj je kakovost izdelave neposredno povezana s kakovostjo izdelka.
Ta postopek je pomemben tudi pri izdelavi drsnih površin za robote in preciznih delov, ki se uporabljajo v avtomobilski in letalski industriji.
Postopek brušenja = Natančnost obdelava, ki je odvisna od usposobljenih delavcev
V procesu mletja obstaja veliko področij, ki se zanašajo na "človeške čute" , ki jih ni mogoče numerično izmeriti.
Na primer iskre, zvoki, vonji in način, kako mehurčki v brusilnem olju tečejo in nabrekajo, in tako naprej.
ki nastanejo, ko brusilno kolo pride v stik z obdelovancem.
Zahteva visoko raven tehničnega znanja, podprto z dolgoletnimi izkušnjami.
Pravijo, da je to še posebej težko področje za obvladovanje.
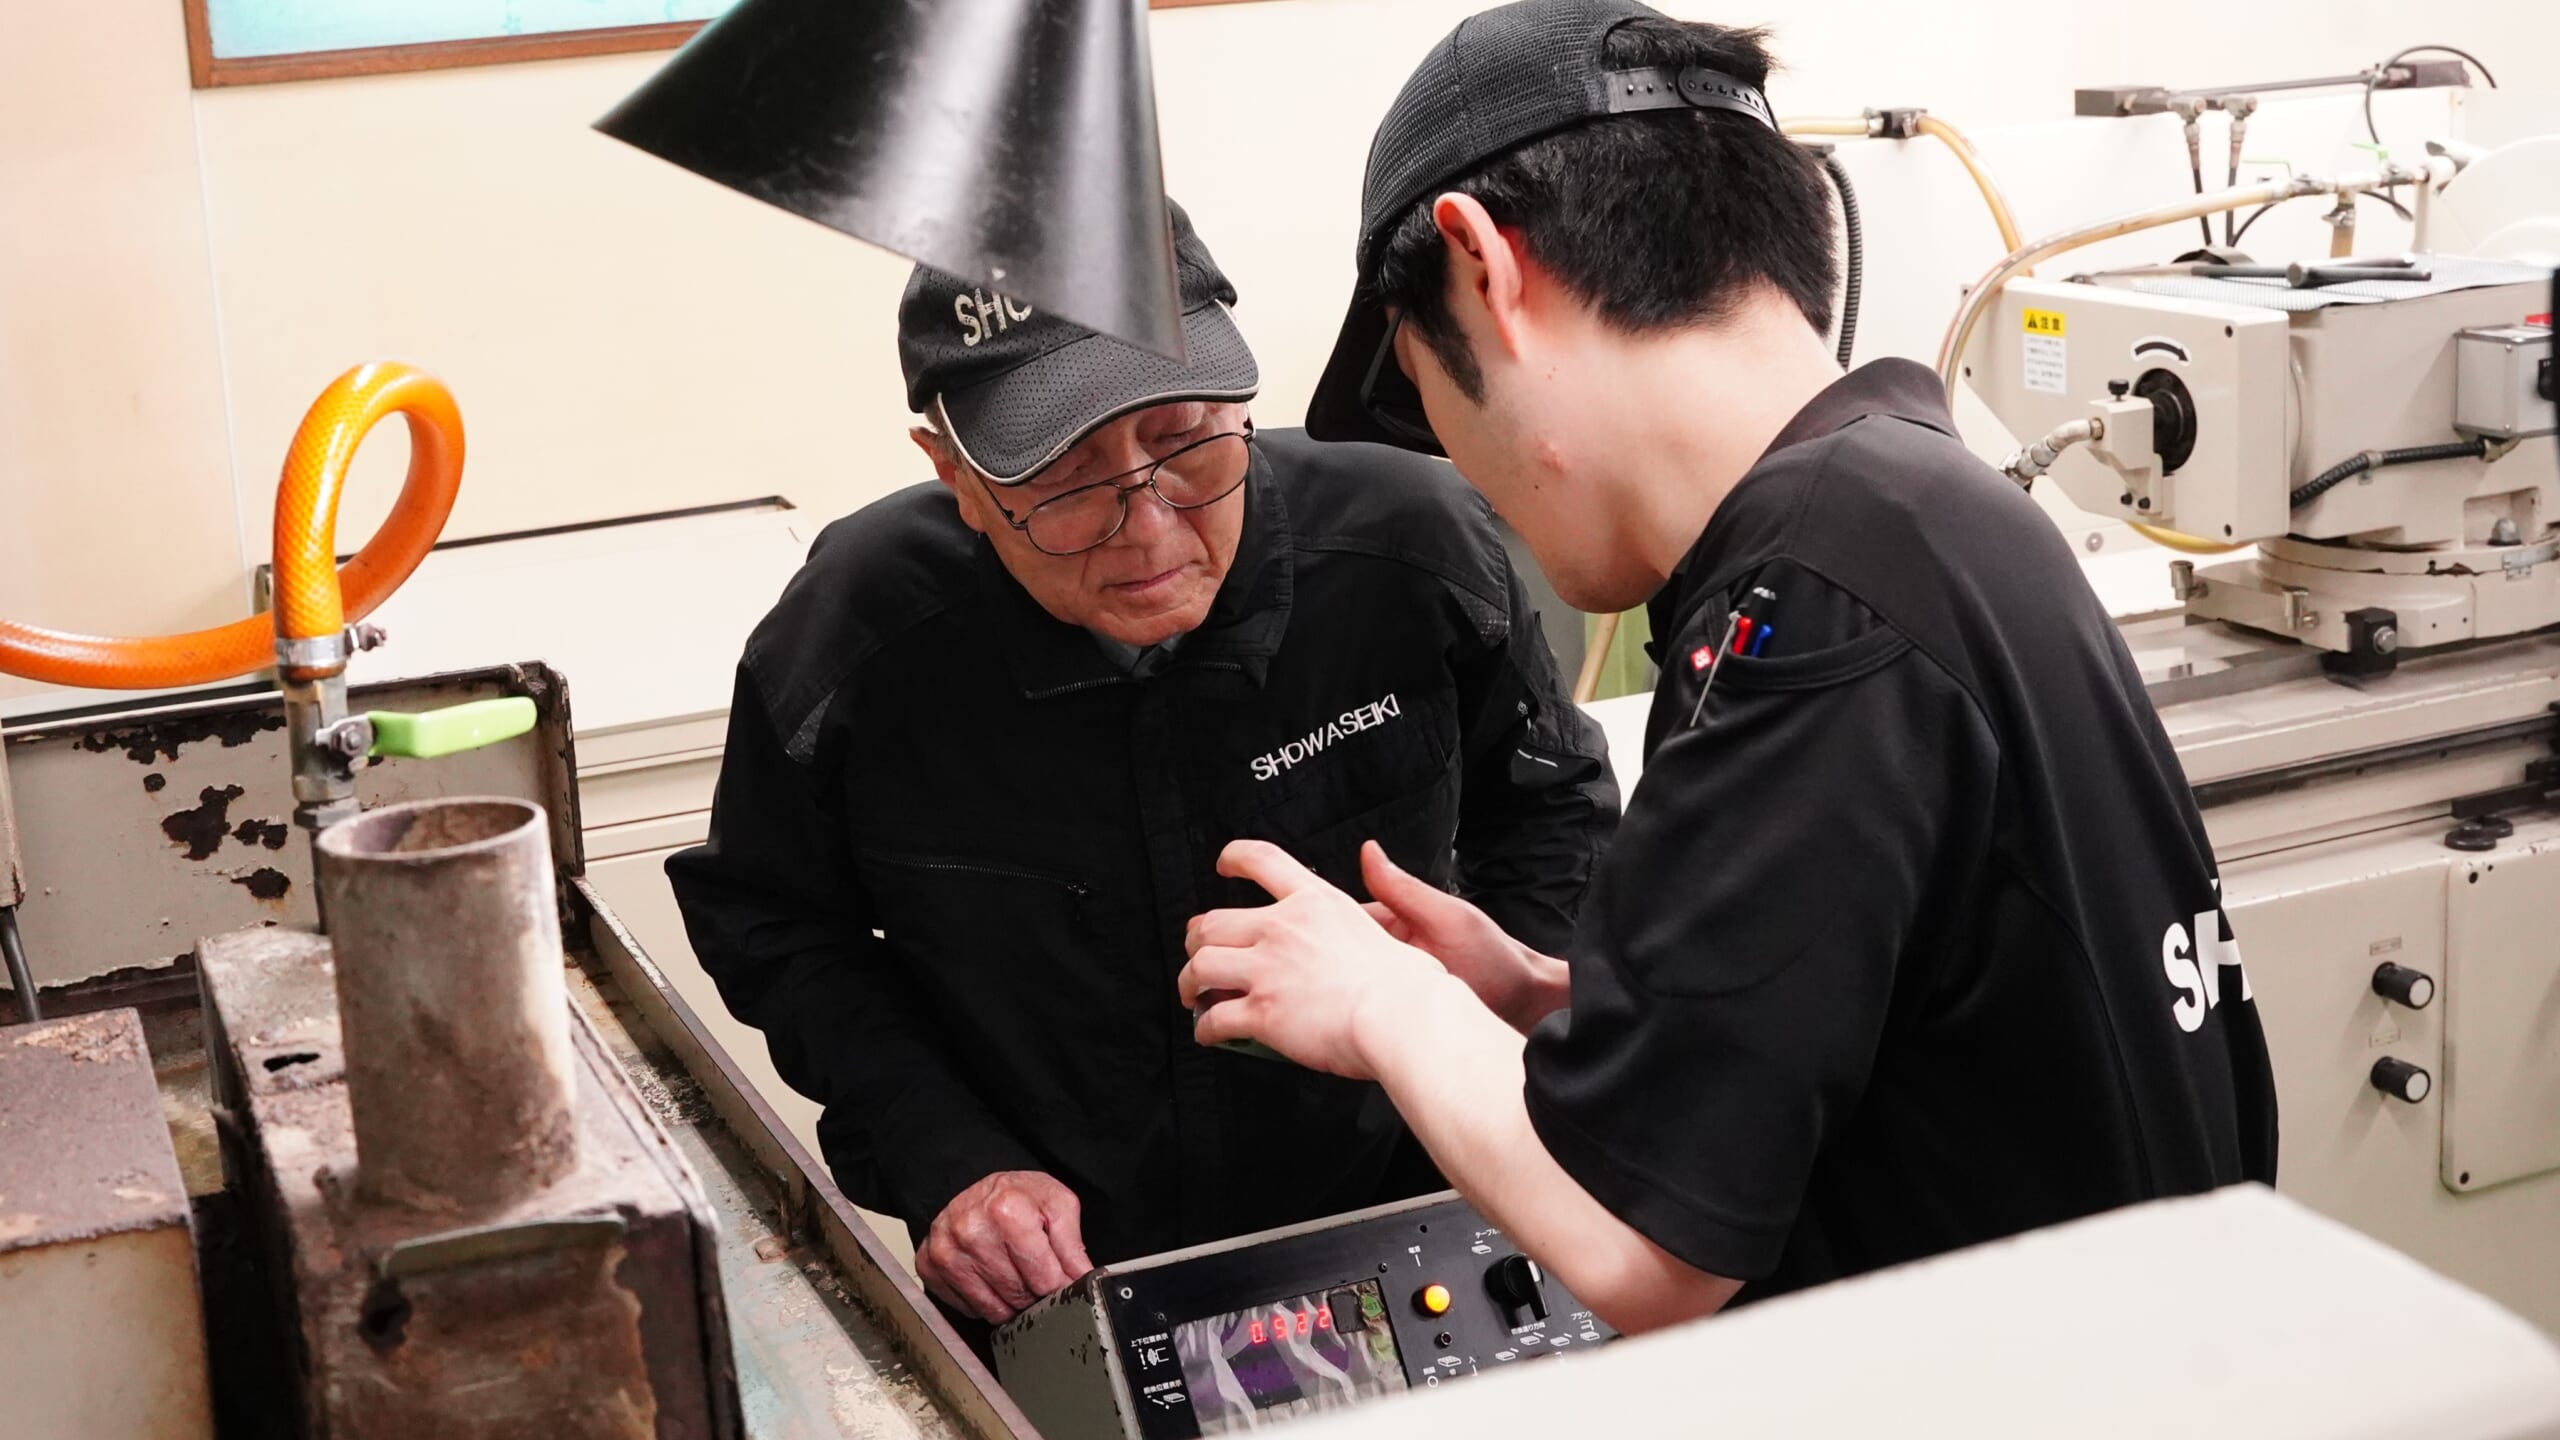
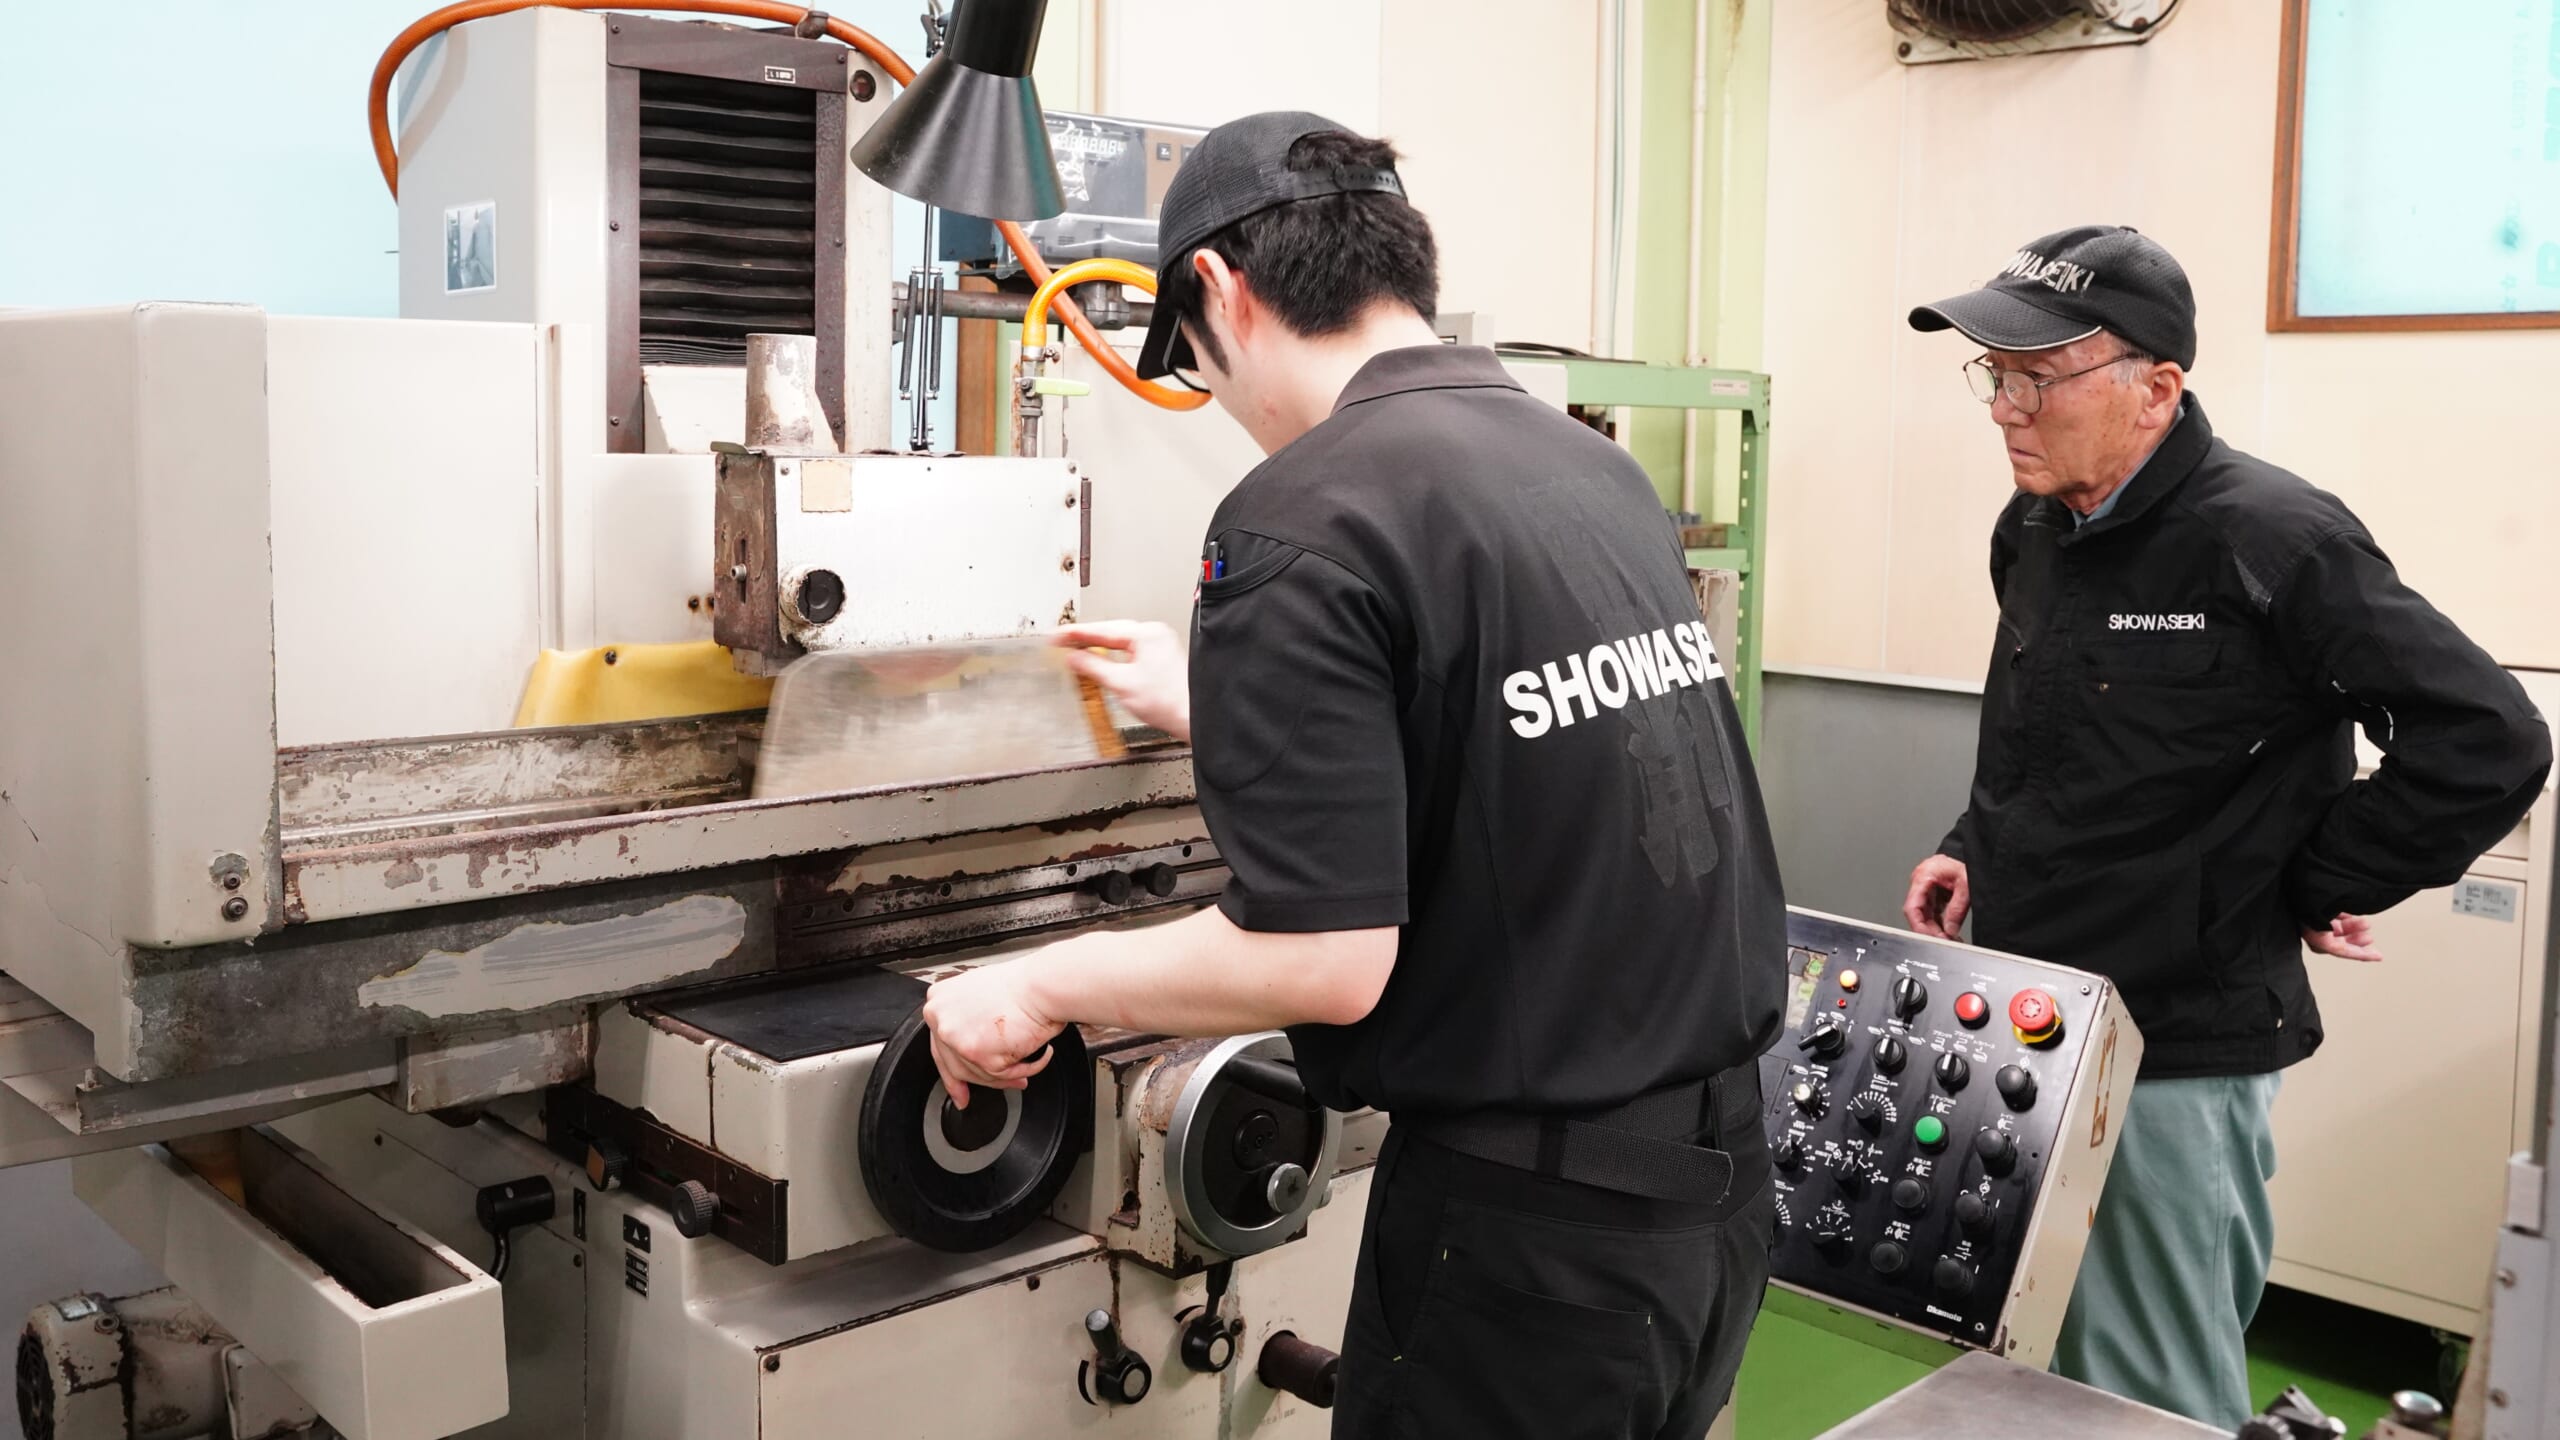
[Zapiski iz intervjuja] Zaposleni v podjetju SHOWA SEIKI so mladi, s povprečno starostjo 27 let. Izkušeni strojniki v 70-ih in 80-ih letih, ki podjetje podpirajo že od ustanovitve leta 1975, prihajajo v službo dvakrat na teden, da bi aktivno prenašali tehnike brušenja in poliranja na mlajše delavce.
Izziv SHOWA SEIKI:
Uravnoteženje »učinkovitosti proizvodnje« in »natančnosti«
Želite skrajšati delovni čas brez žrtvovanja kakovosti
Natančnost brušenja zlahka vplivata (1) spretnost operaterja in (2) temperatura.
Za mala in srednje velika podjetja z omejenimi sredstvi in človeškimi viri ni lahko še naprej zagotavljati stabilnih izdelkov.
SHOWA SEIKI si je prizadeval za popolno natančnost, kar je včasih trajalo več kot dvakrat toliko časa kot je bilo predvideno .
Predsednik Kobajaši:
Običajno se določi določena ± vrednost in izdelek se dokonča znotraj tolerančnega območja, vendar so vsi naši zaposleni zavezani k "za vsako ceno doseganju ničelne napake".
Generalni direktor Kazama:
"Deli Showa Seiki so boljši kot kjerkoli drugje!"
"Dimenzije obdelovanca so popolnoma poravnane, zato je montaža hitra."
Ko nas stranka na ta način pohvali za našo natančnost, smo takrat zadovoljni, ko pa se vrnemo v pisarno, lahko ugotovimo, da je delovni čas presegel našo oceno in moramo pohiteti z zaposlenimi.
Konvencionalna izdaja:
»Priprava« in »Dodatna obdelava«
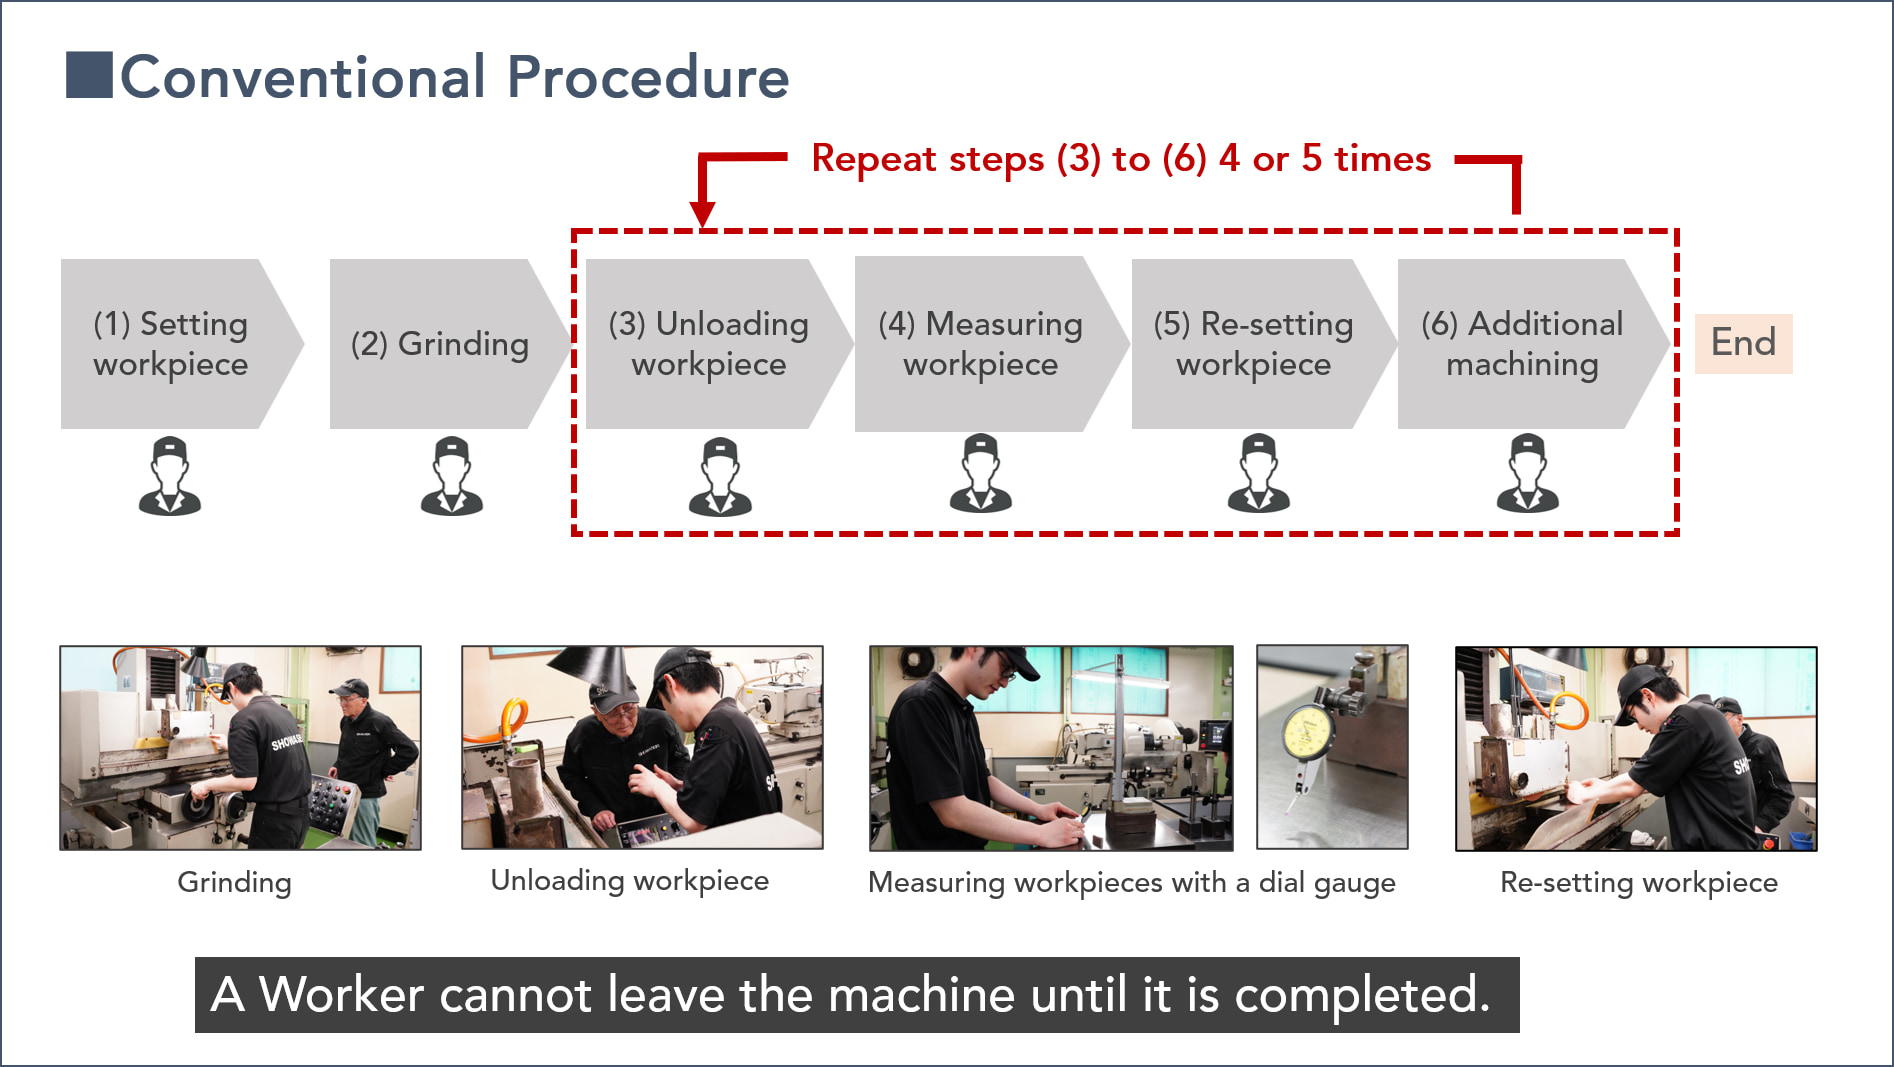
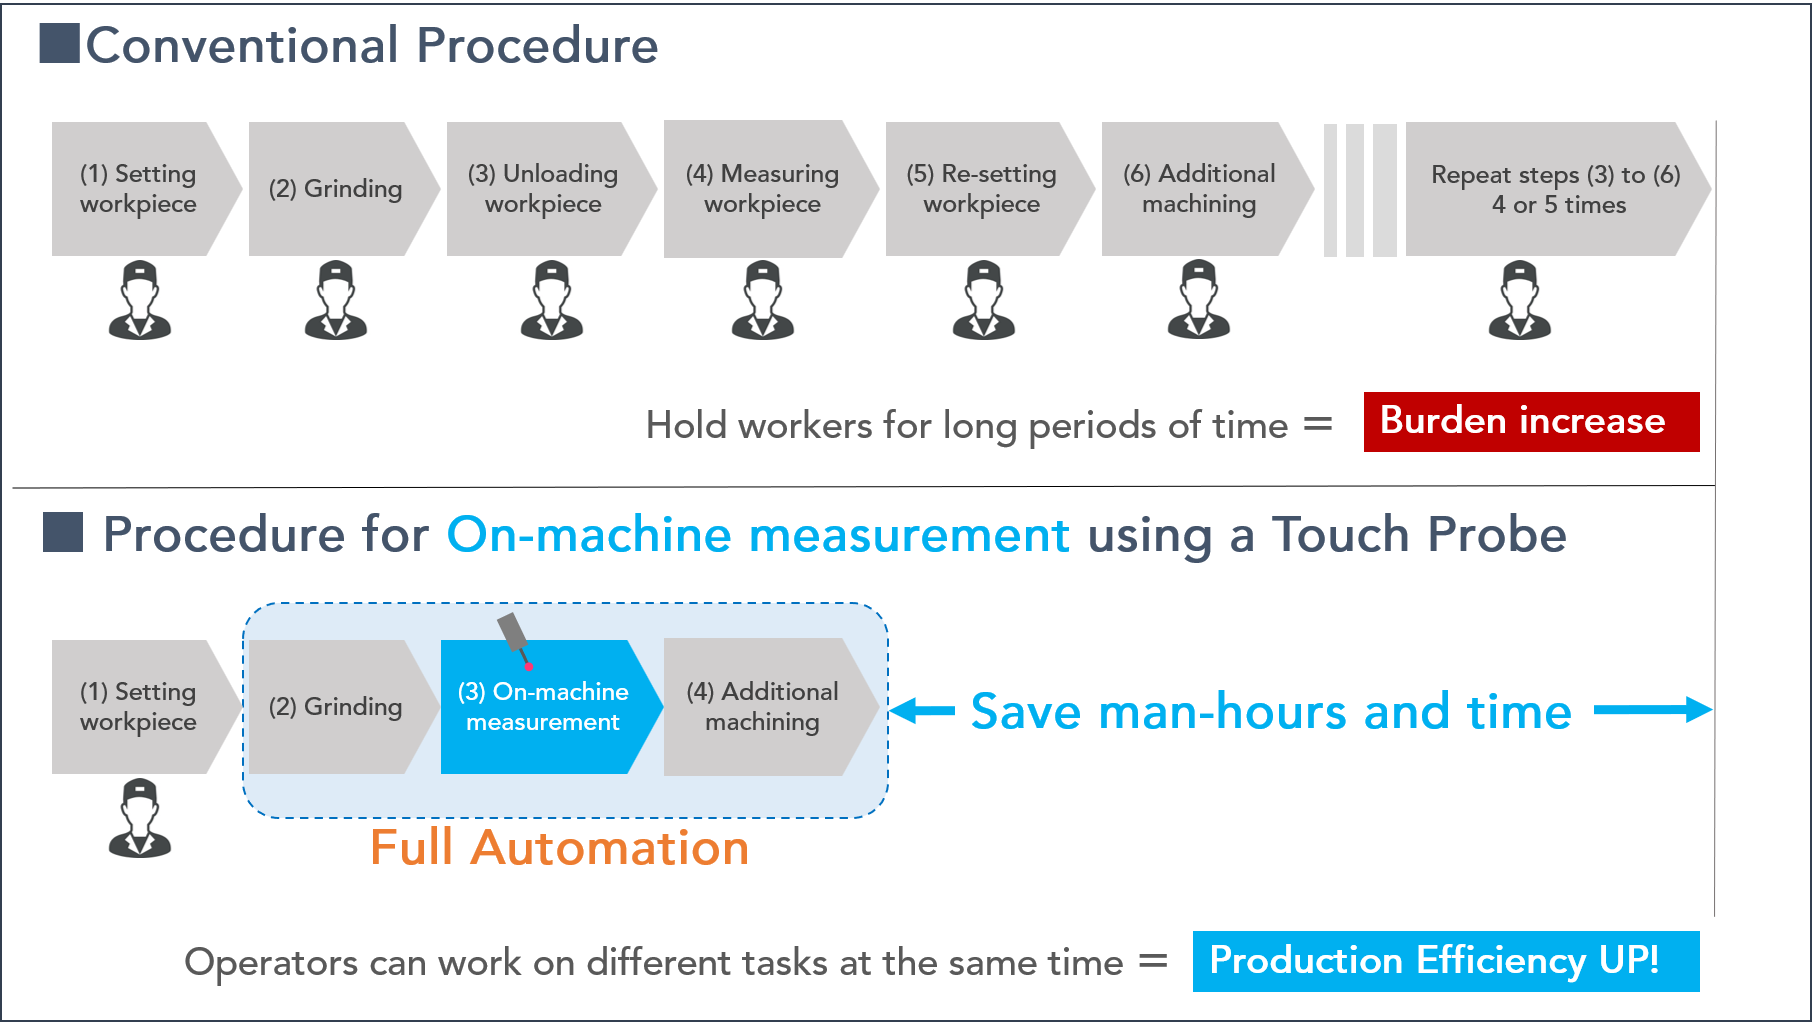
V preteklosti je moral SHOWA SEIKI naslednji postopek ponoviti štiri- ali petkrat na površino obdelovanca, kar je bilo zaskrbljujoče zaradi delovnih ur, potrebnih za doseganje kakovosti.
・Upravljavec razklada obdelovanec iz brusilnika .
・Upravljavec meri obdelovanec z merilno uro.
・Upravljavec ponovno namesti obdelovanec na brusilnik.
・Operater izvaja dodatno obdelavo .
Poleg tega se je predsednik Kobayashi zavedal problema "natančnosti pozicioniranja (ponovljivosti)" pri ponovnem nastavljanju obdelovancev .
To je "neusklajenost obdelovalnih položajev", ki se pojavi pri pritrjevanju in odstranjevanju obdelovancev.
Ko je obdelovanec enkrat odstranjen iz stroja za meritev, ni mogoče ročno ponastaviti izhodišča obdelave na "nič" za ponovno namestitev.
Že vrsto let iščejo način, kako skrajšati delovni čas in hkrati zagotoviti natančnost.
Izzivi, ki izhajajo iz konvencionalnega postopka
- Stroški delovne sile in časa za pritrjevanje in odstranjevanje obdelovancev s stroja za meritve
- Natančnost reprodukcije obdelovalnega izhodišča zaradi pritrditve in odstranitve obdelovancev
Odločilni dejavnik pri uvedbi "merjenja brusilnih strojev na stroju"
Želeli smo senzor, ki bi lahko opravljal brušenje in meritve na stroju.
Predsednik Kobayashi je dolga leta pri različnih proizvajalcih brusilnikov povpraševal o aplikacijah za meritve na stroju, vendar so ga vedno znova zavračali, češ da nimajo senzorjev, ki bi lahko zagotovili natančnost.
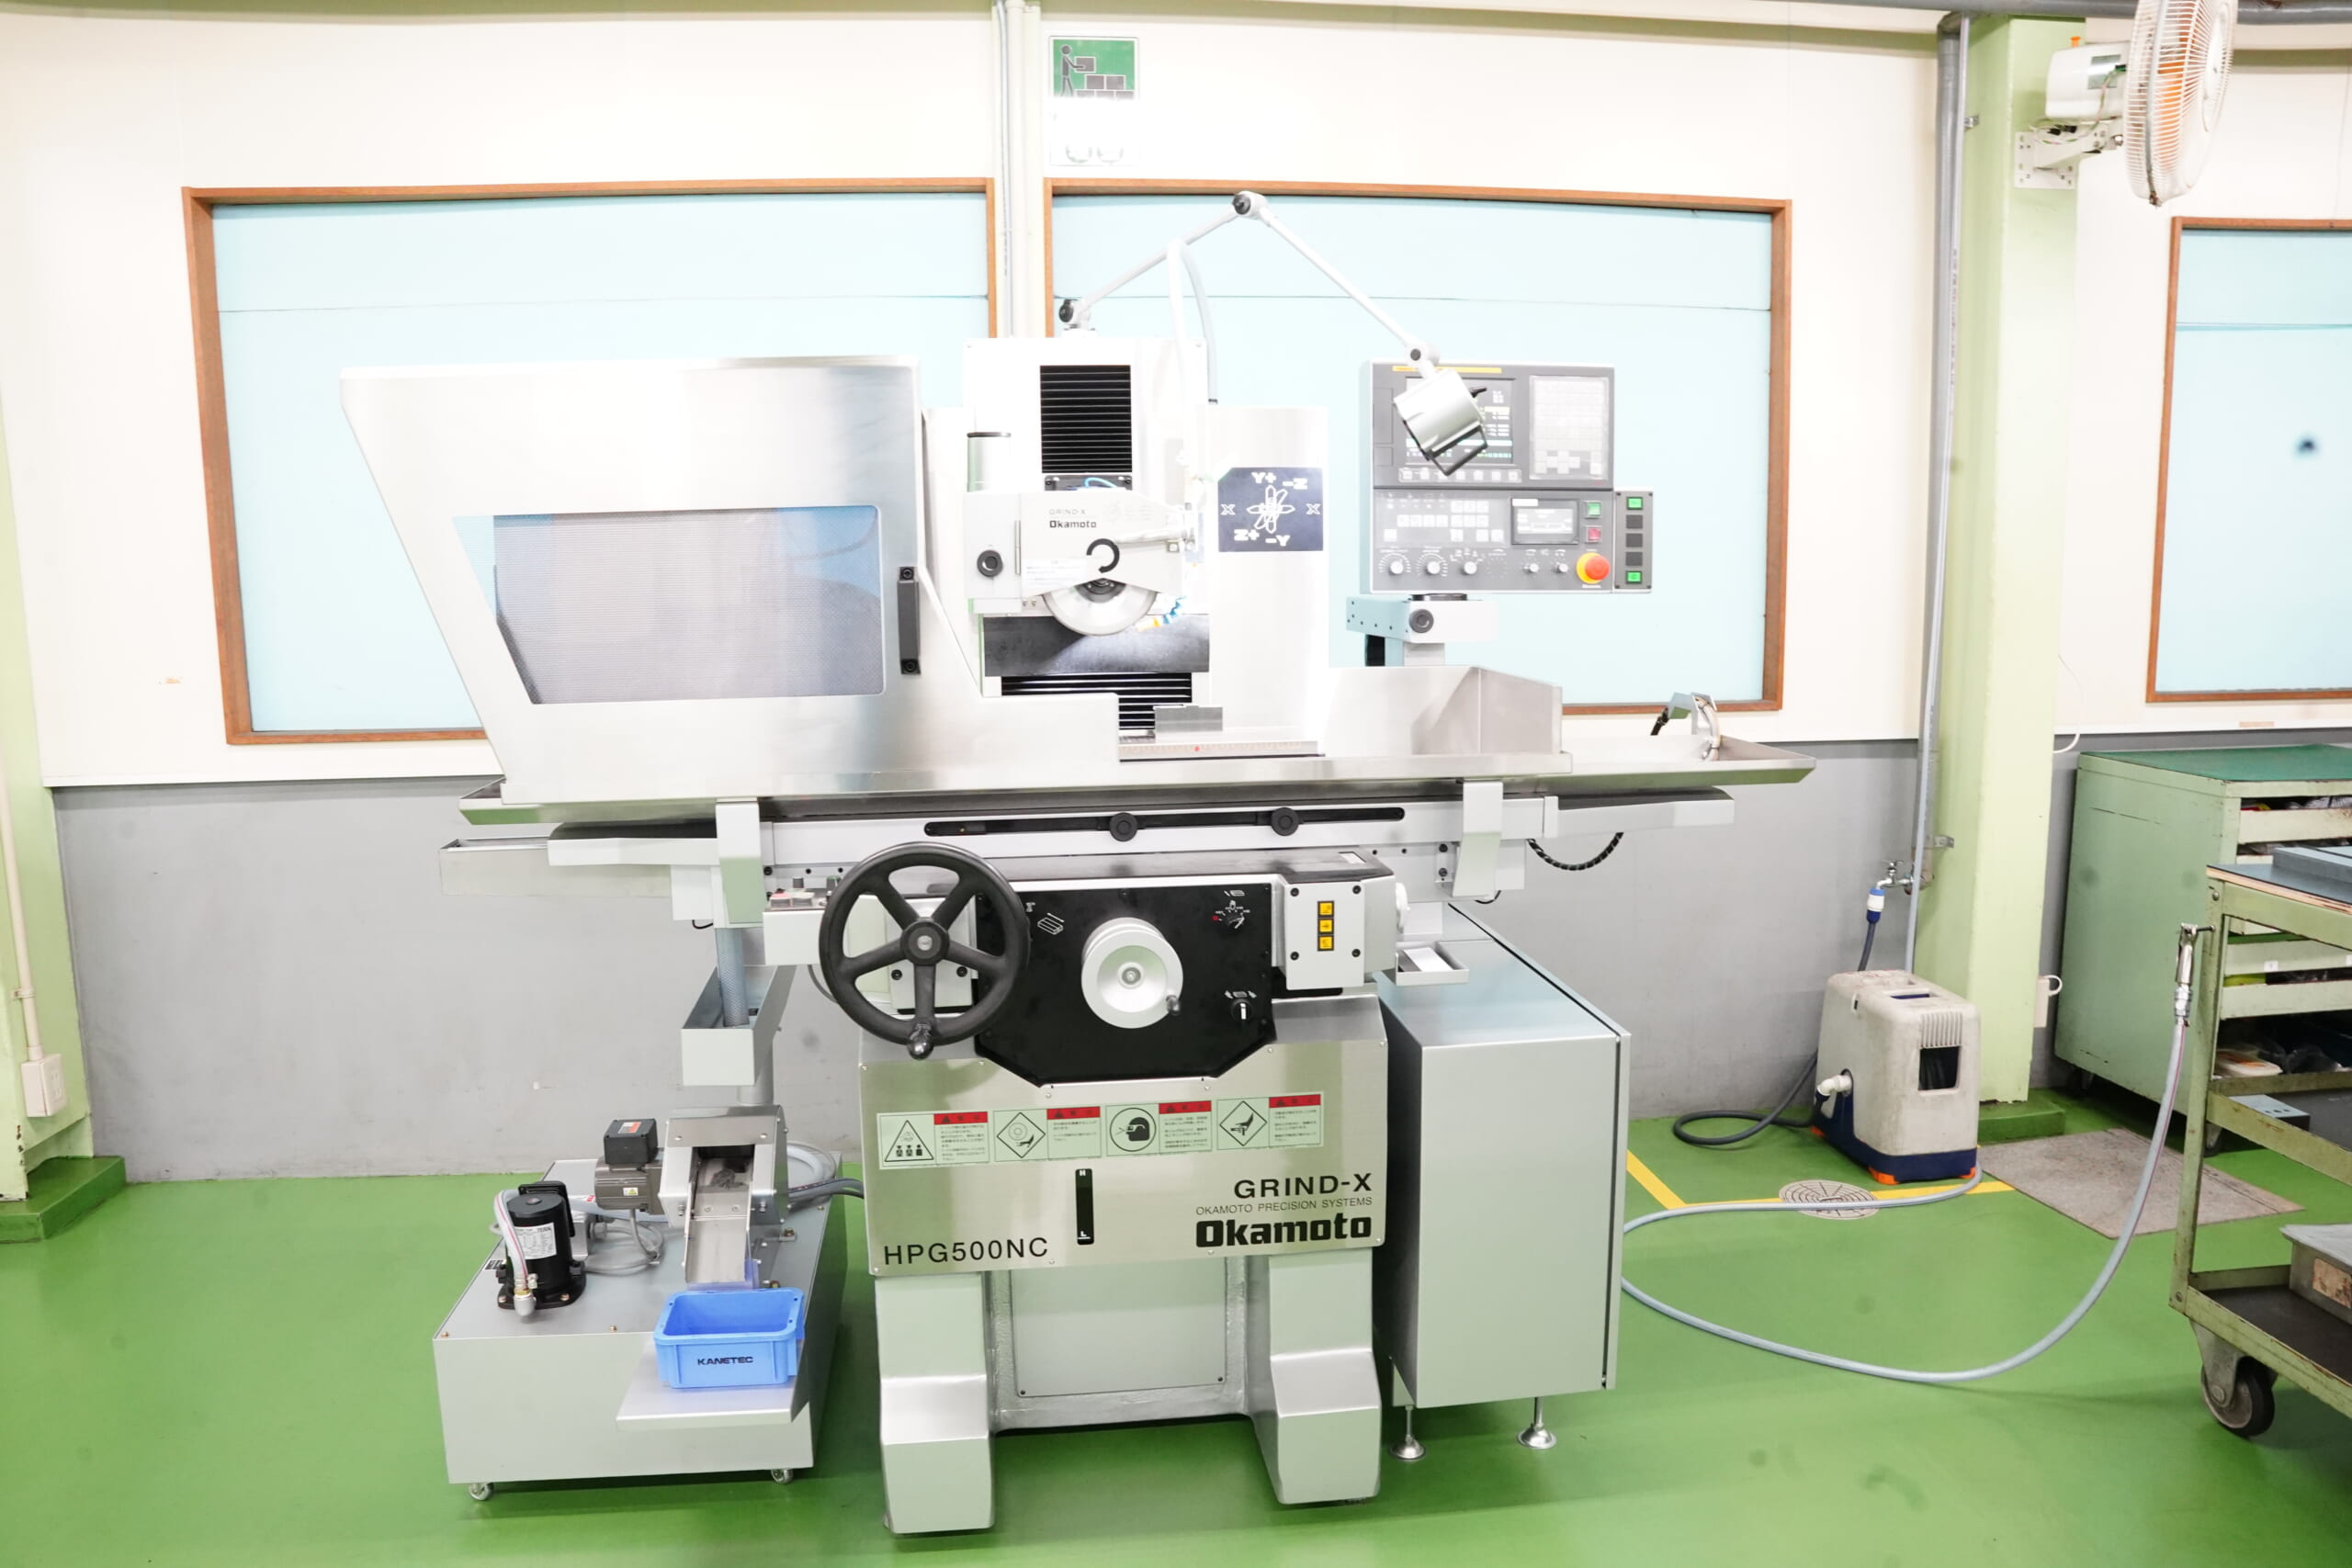
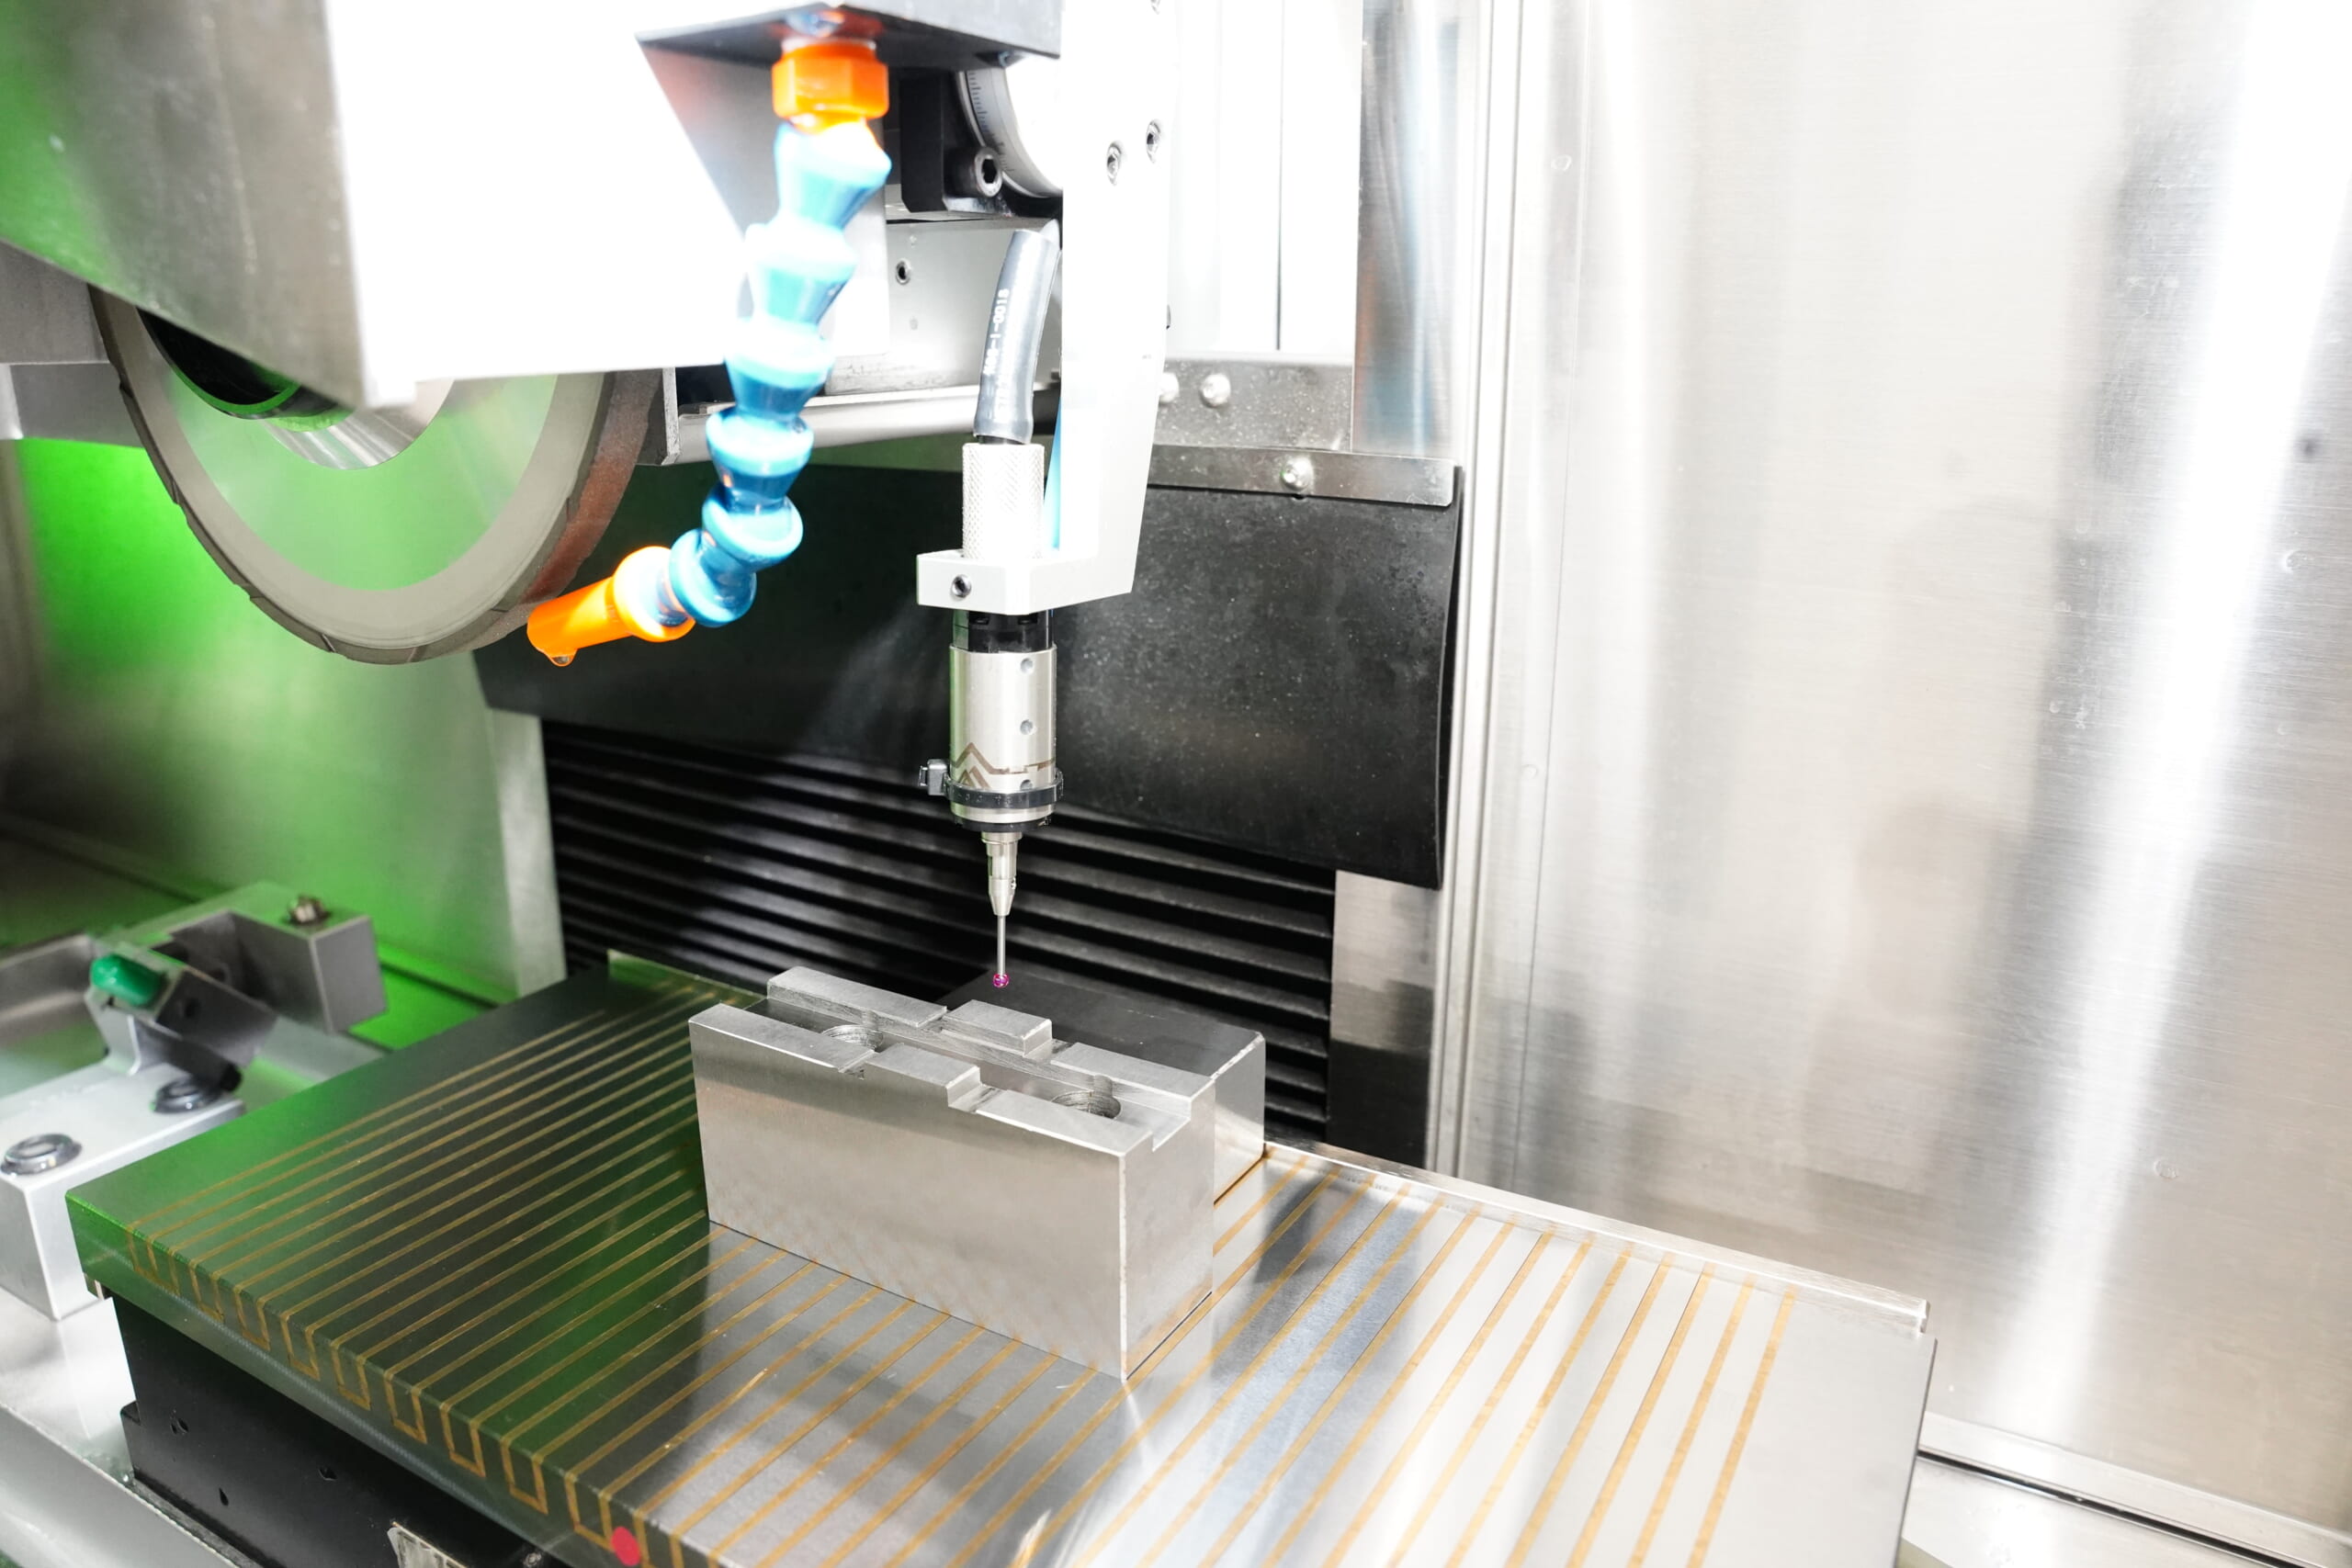
Nato je na sejmu JIMTOF (november 2022) odkril merilno glavo na dotik podjetja METROL, nameščeno na brusilnem stroju [ Okamoto Machine Tool Works, Ltd. Grind-X ]. Po ogledu predstavitve izdelka se je odločil, da ga bo takoj kupil.
SHOWA SEIKI
Predsednik Kobajaši:
Zmožnost merjenja smeri spredaj-nazaj na ploskem brusilniku, edina stvar, ki jo je kateri koli proizvajalec brusilnikov kdajkoli znal narediti, je bila prelomna.
Ko je obdelovanec enkrat nameščen v vpenjalno glavo, se vse do konca izvede samodejno. Natančnost je zagotovljena, ker se obdelovanec med obdelavo nikoli ne premika.
Višjo kot je natančnost, ki jo zahteva stranka, bolj bodo v poštev prišle METROLOVE tipalne sonde.
Štiri prednosti meritev na stroju
Uvedba meritev na stroju je omogočila "popolno avtomatizacijo procesa brušenja", od meritev do dodatnega dela, ne da bi bilo treba obdelovanec razkladati s stroja.
SHOWA SEIKI je imel naslednje štiri prednosti.
Prednosti merjenja na stroju s tipalnimi sondami
- Zmanjša število delovnih ur, potrebnih za merjenje, na manj kot četrtino prvotnih stroškov.
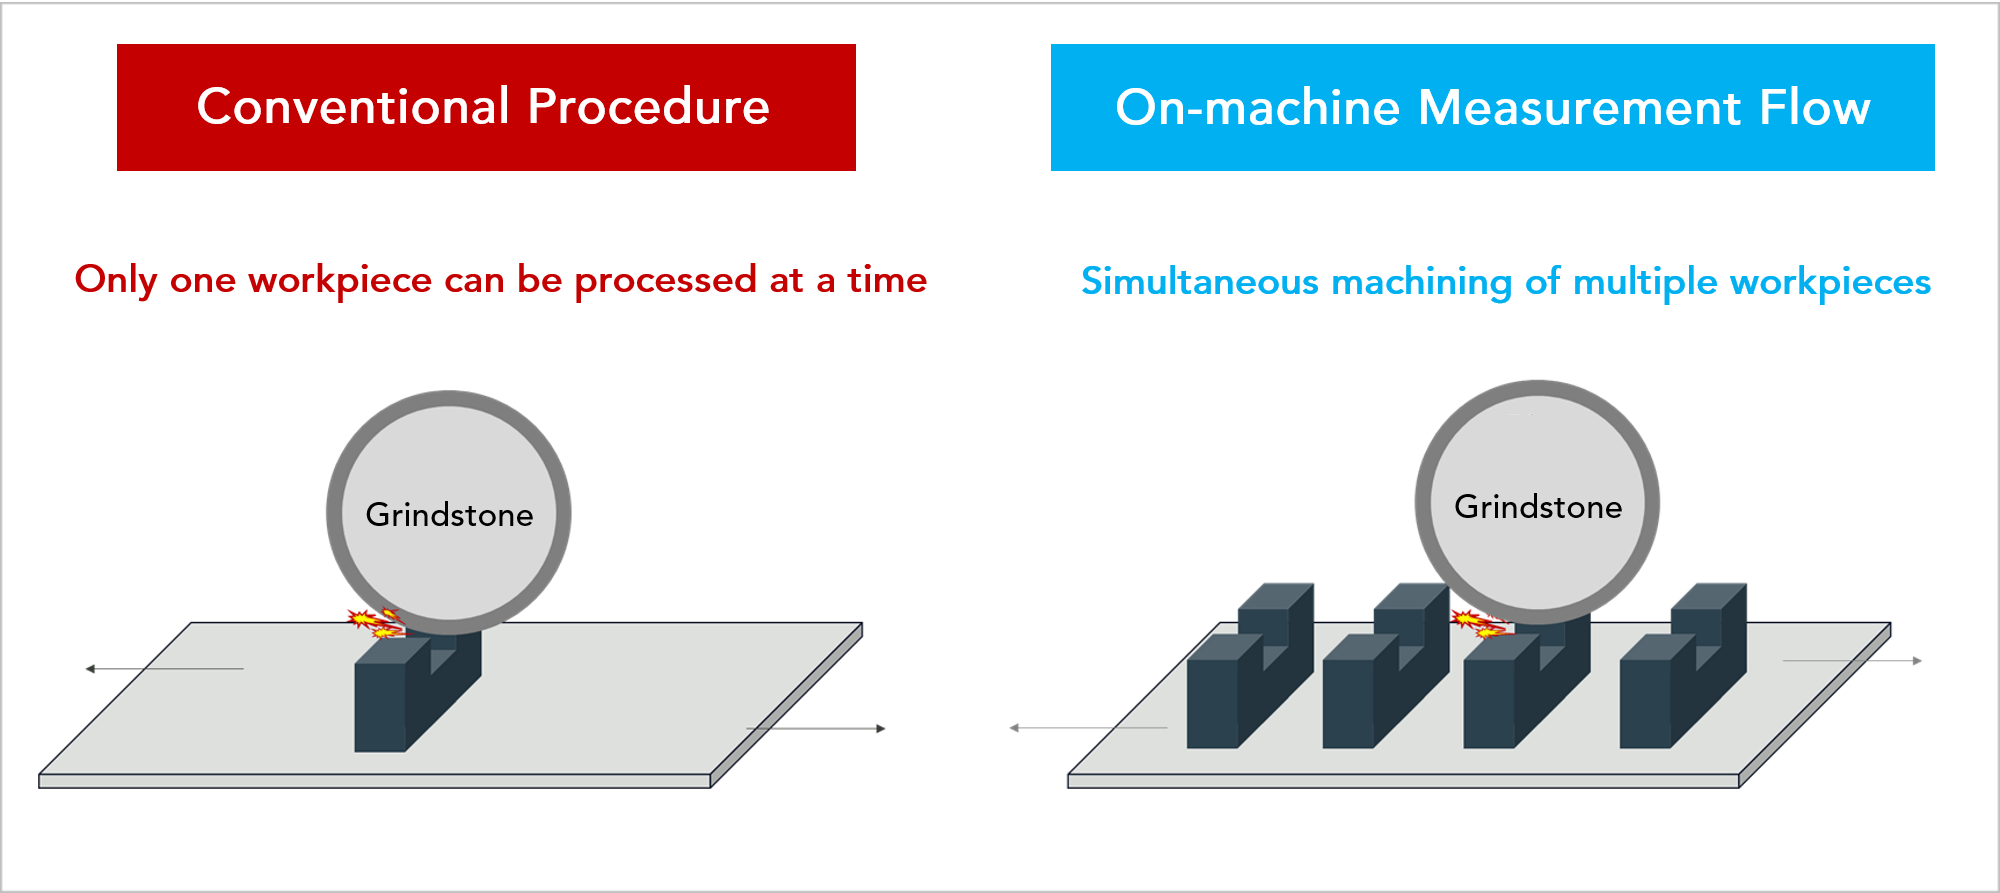
- Odpravlja pritrjevanje in odstranjevanje obdelovancev, kar omogoča sočasno obdelavo več obdelovancev
- Delavci, ki so bili prilepljeni na opremo, so lahko opravili druga dela.
- Zmanjšuje breme za izkušene delavce pri prenosu znanja naprej
Prednost 1: Manj kot četrtina delovnih ur, potrebnih za merjenje obdelovanca
Merjenje na stroju odpravlja potrebo, da operater med obdelavo odstrani obdelovanec iz stroja in ga ponovno nastavi za merjenje.
Število delovnih ur se je s preprostim izračunom zmanjšalo na 1/4 tistega, kar bi bilo sicer, saj je bila dodatna obdelava ročno ponovljena 4- ali 5-krat.
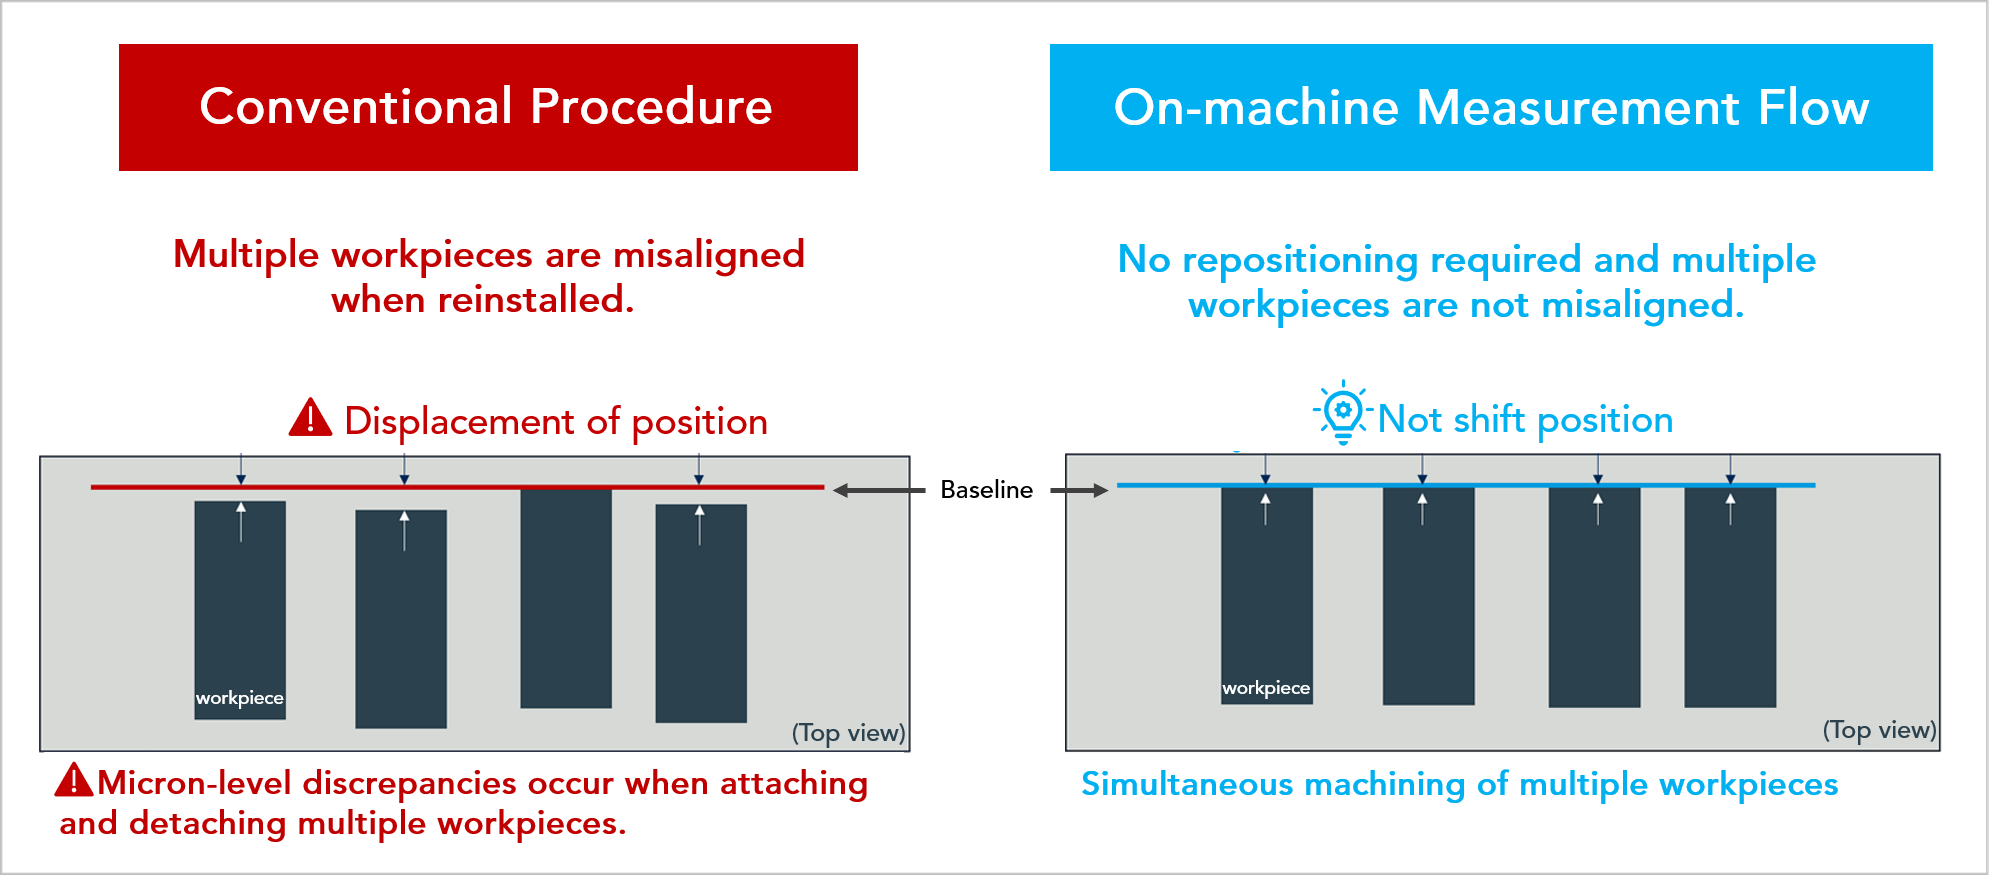
Prednost 2: Sočasna obdelava več obdelovancev početveri produktivnost
Ker obdelovancev za meritve na stroju ni treba pritrditi ali odstraniti, je zdaj mogoče hkrati obdelovati več kosov drug ob drugem, medtem ko je bilo prej mogoče obdelovati le en kos naenkrat zaradi neustreznosti namestitvenega položaja.
V primeru podjetja SHOWA SEIKI se skupaj obdelujejo 4 obdelovanci, kar še dodatno poveča učinkovitost dela.
Prednost 3: Delavci, ki so bili prilepljeni na opremo, so sproščeni za opravljanje drugih nalog
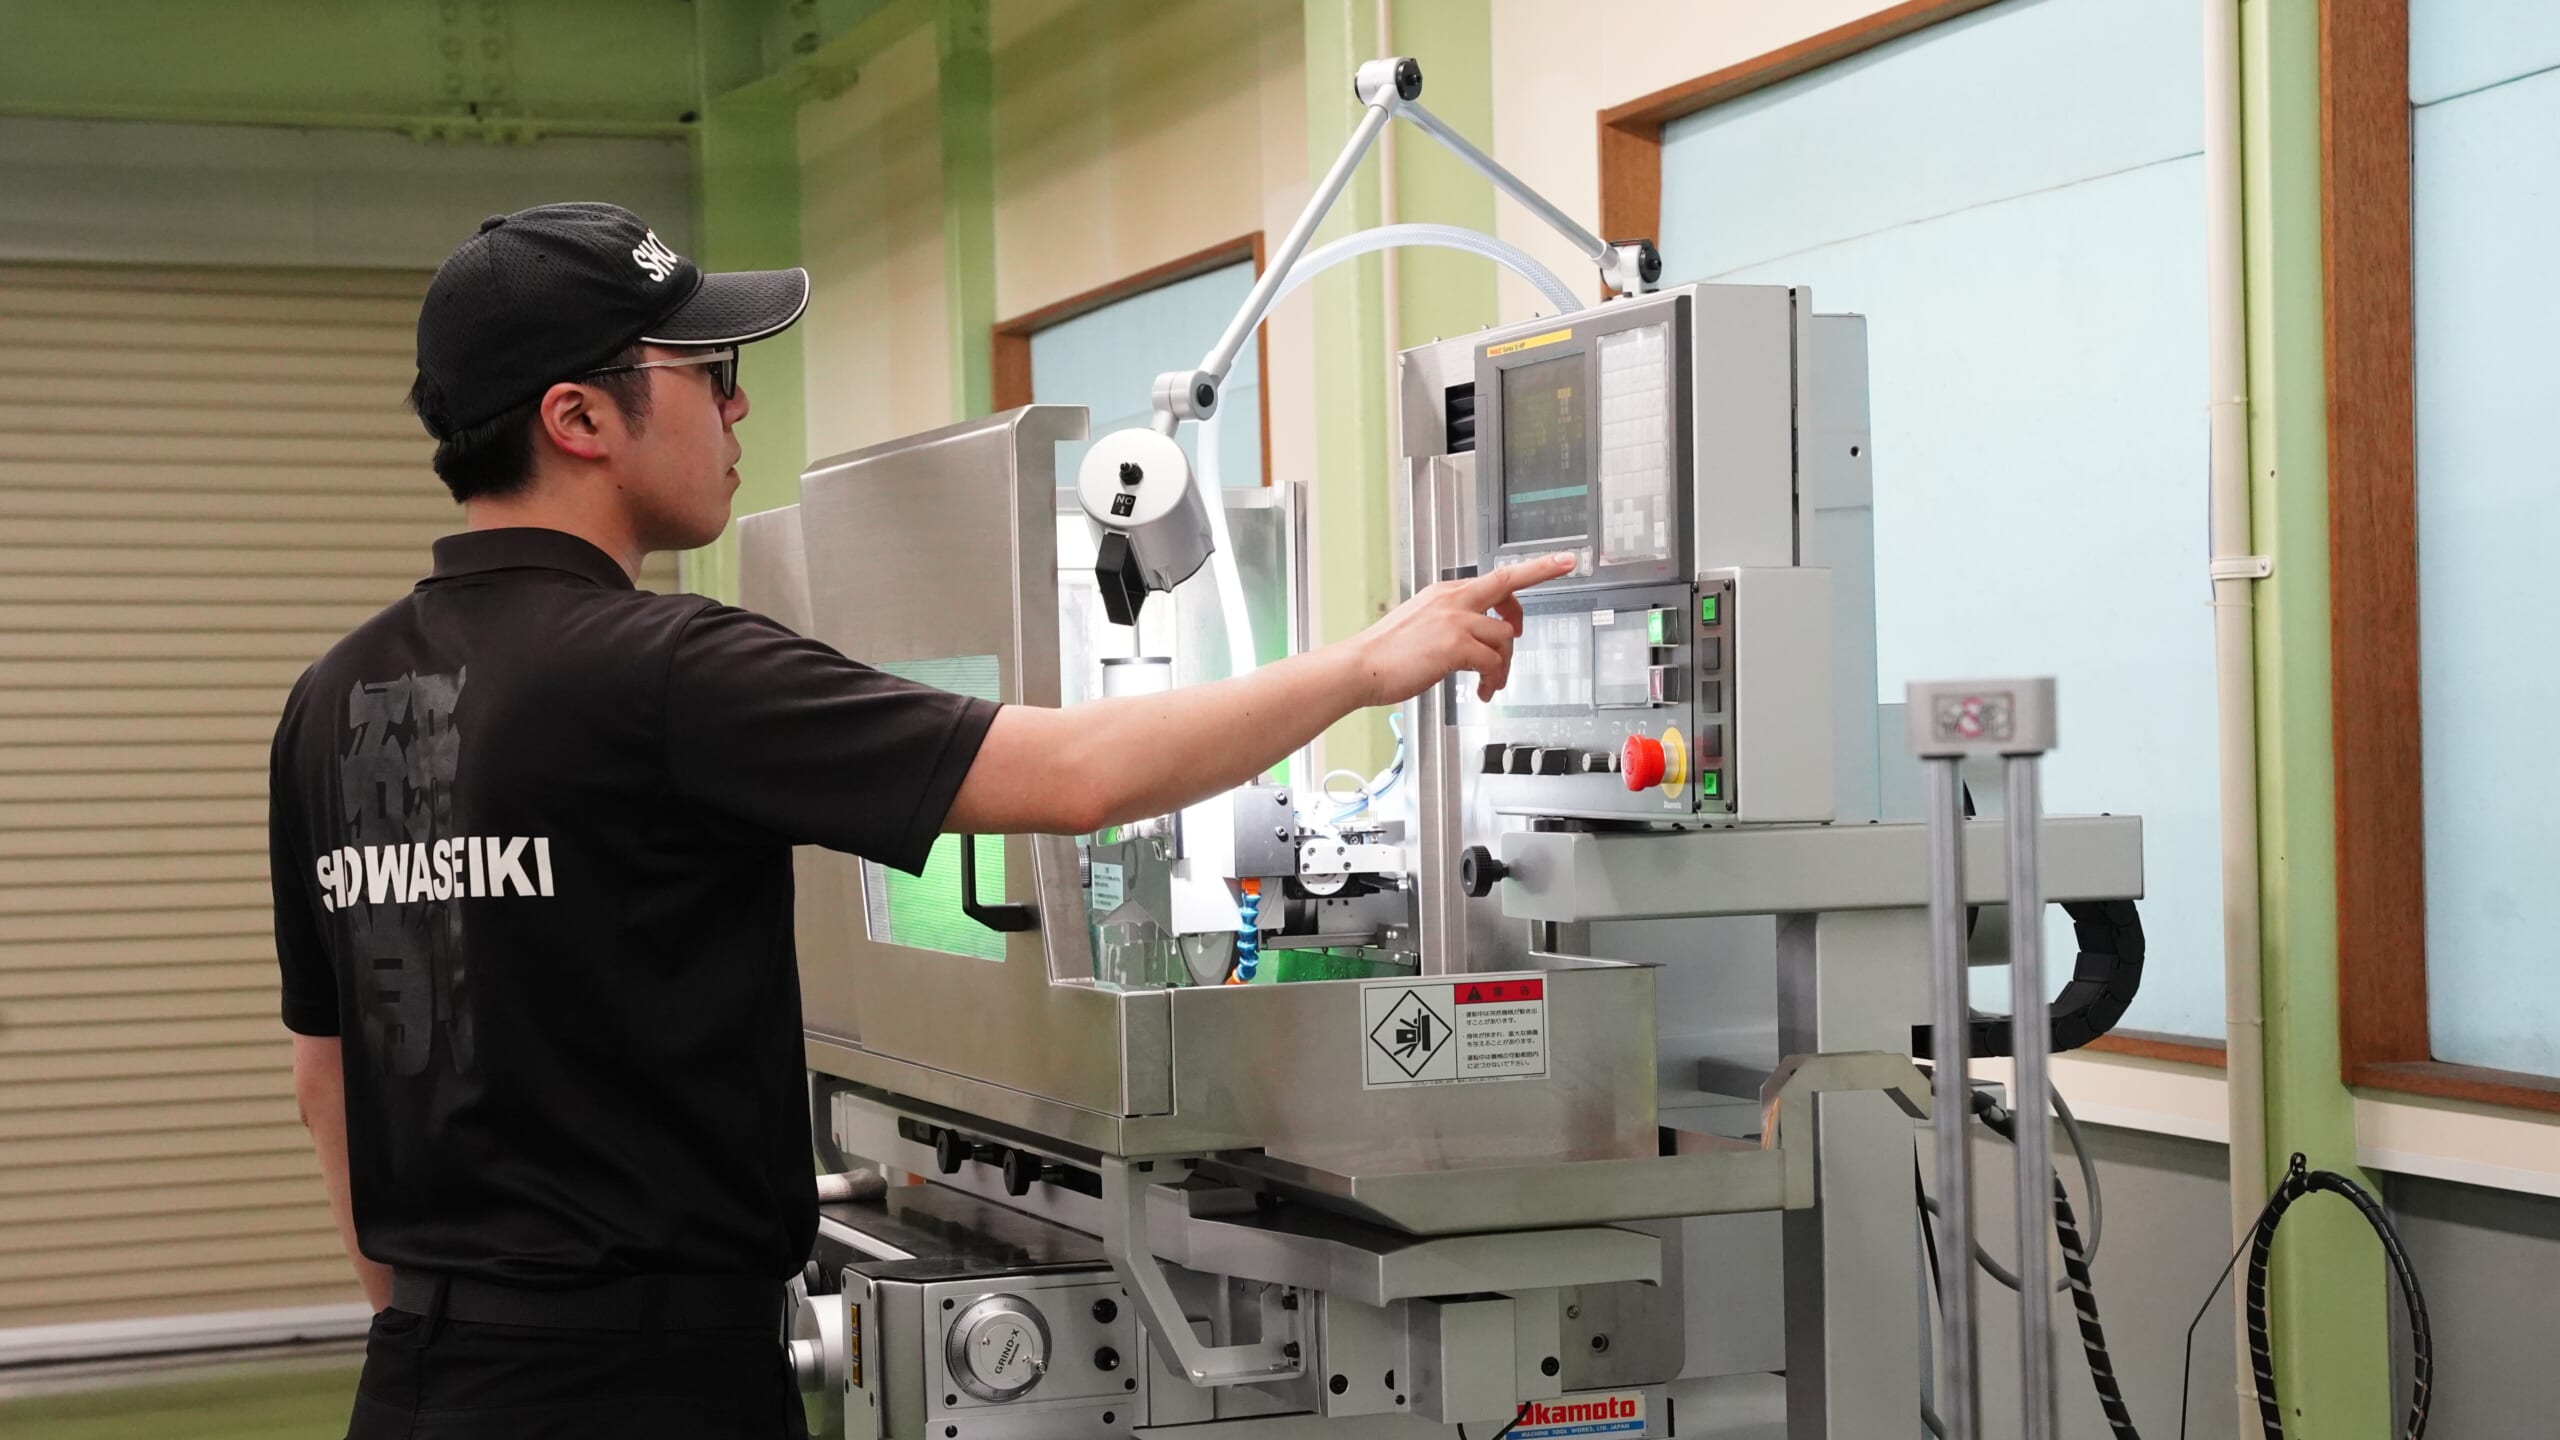
Pri postopku merjenja na stroju se lahko po prvi nastavitvi obdelovanca meritve in dodatna obdelava izvedeta samodejno s pritiskom na gumb.
V preteklosti je moral delavec ves čas ostati pri stroju, da ga je lahko nadzoroval. Z uvedbo meritev na stroju pa je zdaj mogoče hkrati delati na drugih nalogah, kar močno poveča učinkovitost dela.
"Ko se je obdelava začela, nisem mogel niti na stranišče." (mladi zaposleni)
Po uvedbi meritev na stroju naj bi se zmanjšale človeške napake zaradi pomanjkanja prostega časa.
Prednost 4: Zmanjšuje breme za izkušene delavce pri prenosu znanja naprej
SHOWA SEIKI ima podporni sistem izkušenih strojnikov in aktivno prenaša tehnike obdelave na mlajše delavce. Kljub temu pravijo, da se morajo v mnogih situacijah za zelo zahtevne obdelave zanašati na usposobljene delavce.
Uvedba meritev na stroju je omogočila delovanje tudi neizkušenim operaterjem. Mlajšim delavcem omogočamo aktivno vlogo in zmanjšujemo breme, ki je pristransko usmerjeno na omejeno število izkušenih delavcev.
Predsednik Kobajaši:
Na primer, postopek prilagajanja končne obdelave 2μ je naloga, ki jo lahko opravi le omejeno število izkušenih in usposobljenih delavcev. Toda z uvedbo meritev na stroju lahko na njem delajo vsi, od najmlajših do najbolj izkušenih, ko se programa naučijo.
Imamo veliko mlajše generacije, vendar se ti zelo hitro naučijo programiranja in upravljanja strojev, namesto da bi obdelovali ročno in se zanašali na svoja čutila.
"Pomanjkanje delovne sile in naslednikov" je postalo problem v predelovalni industriji na splošno, senzorji pa igrajo vlogo pri standardizaciji dela tukaj.
Kako natančne so meritve na stroju?
»Enako dobro kot ročni pregled ali boljše.«
SHOWA SEIKI izvaja "100-odstotni pregled" dobav.
Stopnja izkoristka je bila na začetku visoka, vendar je uvedba meritev na stroju še izboljšala stopnjo izkoristka in odpravila potrebo po ponovni obdelavi.
SHOWA SEIKI
Generalni direktor Kazama:
Ko smo vse izdelke pregledali ročno, smo jih morali nekaj ponovno izdelati, vendar med izdelki, obdelanimi s tipalnimi glavami z meritvami na stroju, ni bilo nobenih okvarjenih izdelkov.
Iskreno povedano, ko je stroj prvič prišel, sem bil napol skeptičen, da bo res natančen ali da bo natančnejši, če ga bo izvajal človeški operater, vendar me je presenetilo, kako ponovljiva je bila natančnost.
Izziv »prizadevanja za natančnost« in »izboljšanja produktivnosti« se nadaljuje.
Tokrat sprejeta "sonda na dotik" je bila zaradi svoje visoke natančnosti odobrena ne le s strani mladih zaposlenih, ki jo večinoma uporabljajo, temveč tudi s strani veteranov. Predsednik Kobayashi nam je povedal, da bi rad brusilne stroje s sondami na dotik uvajal postopoma.
SHOWA SEIKI
Predsednik Kobajaši:
To ne pomeni, da znanja izkušenih delavcev niso več potrebna. Ker se bo število izkušenih delavcev v prihodnosti hitro zmanjševalo, je pomembno najti načine, kako pokriti znanja izkušenih delavcev z mlajšimi delavci in napredkom v strojništvu.
Senzorji ustvarjajo "nevidni denar", ki ga je mogoče pretvoriti v natančnost in ceno, kar je drugačen pristop od usposabljanja ljudi.
Z uvedbo meritev na stroju smo zdaj sposobni zadostiti povpraševanju za 1 μm več kot prej. Veseli bomo, če bo to privedlo do zaupanja strank. Visoka natančnost naših izdelkov bi morala biti naša prednost.
Upamo, da bodo senzorji podjetja METROL lahko pomagali podjetju SHOWA SEIKI pri nadaljnjem uspehu.
Hvala ti.
Intervjuval: Showa Seiki
Izdelki, predstavljeni v tem članku
Kompaktna tipalna sonda za merjenje na stroju serije K3S
Ultrakompaktna Senzor na dotik za CNC stružnice [ Serija K3S]

Kompaktna sonda za uporabo na avtomatskih stružnicah in NC brusilnikih
Senzor, zasnovan z najmanjšim premerom v industriji φ17,8 mm, ki se ujema z velikostjo držala orodja, ne zavzema prostora in ne moti drugih orodij.
Uporablja se za zaznavanje obrabe brusilnih koles na cilindričnih brusilnikih in merjenje višine obdelovanca na NC brusilnikih.
Zmanjšuje breme inšpekcijskega postopka in prispeva k večji produktivnosti.
