
Avtomatizacija NC brusilnih strojev [Uvod]
Proizvajalci in uporabniki NC brusilnih strojev se vsakodnevno srečujejo z naslednjimi izzivi.
- Ročno nanašanje brusilnega kolesa na obdelovanec in opazovanje isker/poslušanje zvokov za potrditev začetnega položaja obdelave je lahko zamudno.
- Izkušeni in novi zaposleni ne morejo standardizirati odstopanj kakovosti pri postopku nanašanja brusilnih plošč.
- Uporabljajo se senzorji AE, vendar je natančnost nestabilna.
Pri obdelovalnih strojih NC brusilni stroji zahtevajo visoko natančno obdelavo za določitev dimenzij obdelovanca.
Zato je avtomatizacija, tudi ko se uporablja NC, zelo zahtevna in mnogi uporabniki se soočajo z izzivom pomanjkanja delovne sile na svojih lokacijah.
Ta članek ponuja podroben vpogled v METROLOVA prizadevanja v industriji za popolno avtomatizacijo NC brusilnih strojev z uporabo senzorjev Zrak Reža .
Kaj se boste naučili iz tega članka
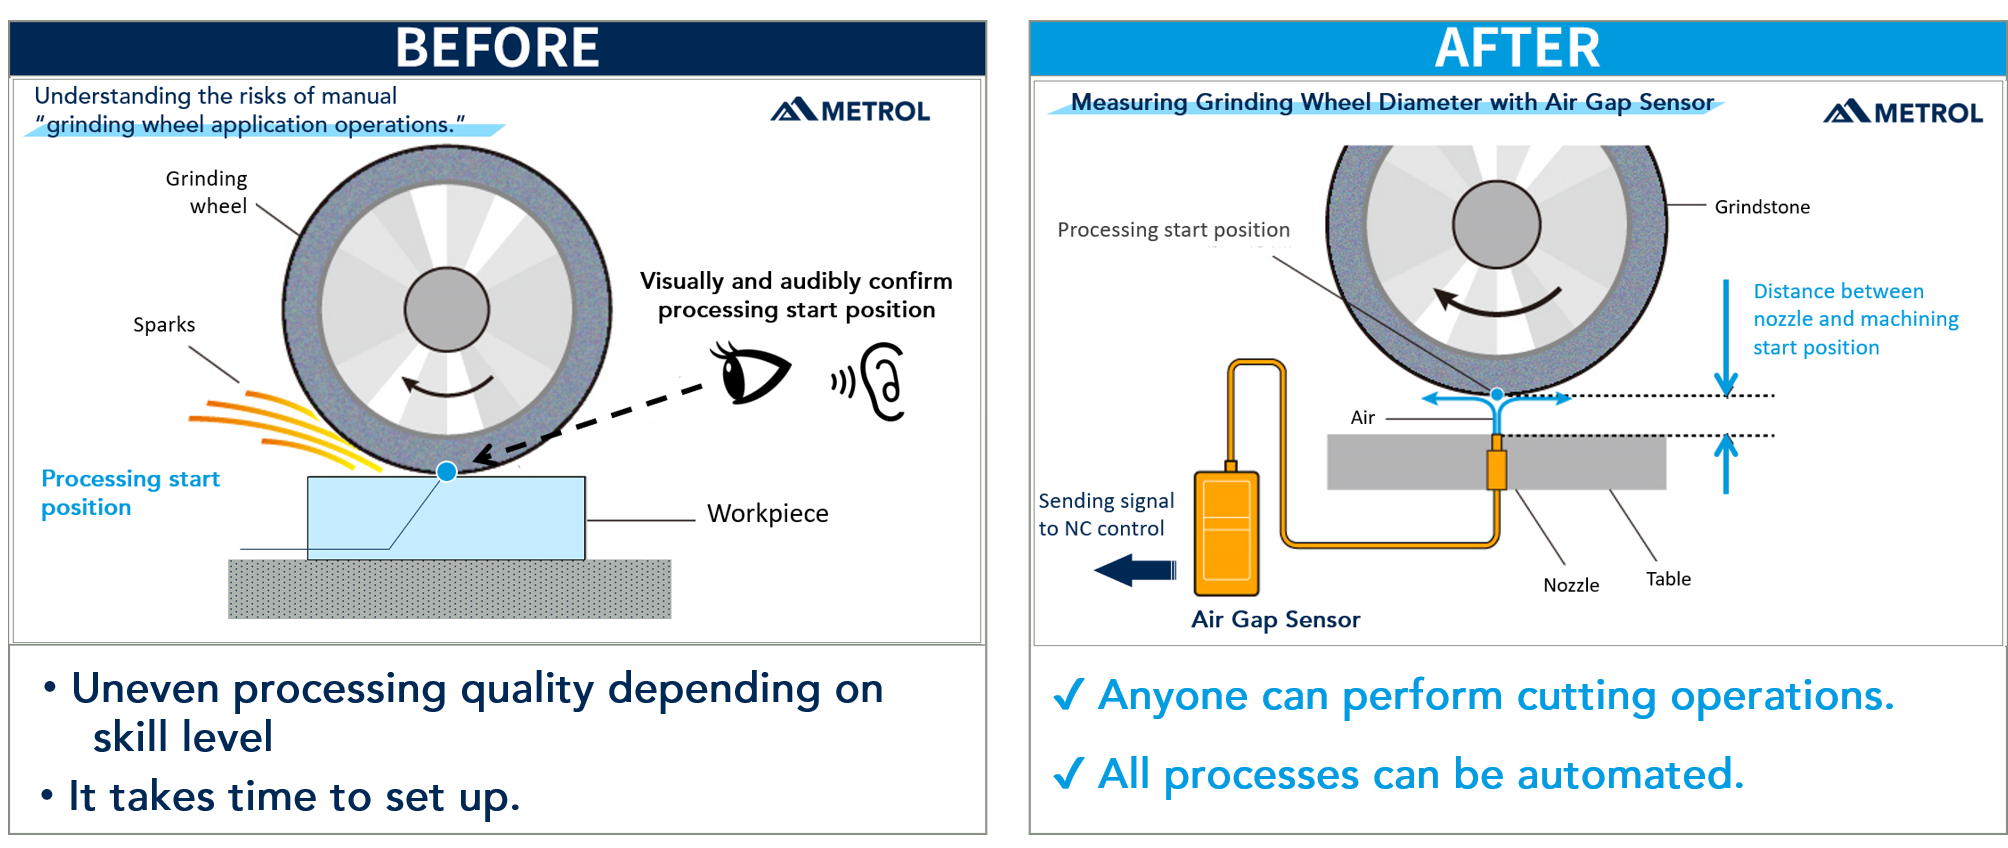
- Razumevanje tveganj ročne "uporabe brusilnih koles".
- Razumevanje uporabe senzorjev Zrak Reža za avtomatizacijo NC brusilnih strojev.
- Razumevanje avtomatizacije "postopka nanašanja brusilnega kolesa" z uporabo senzorjev Zrak Reža .
- Razumevanje študij primerov avtomatizacije NC brusilnih strojev
Miza vsebine
[Težava] Kakšen je »postopek nanašanja brusilnega kolesa« za NC brusilni stroj?
Običajno sta pri obdelavi obdelovanca na NC brusilnem stroju bistveni naslednji dve nastavitvi.
- Indeksiranje začetnega položaja za obdelavo brusilnega kolesa
- Začetni položaj Obdelovanec
Na splošno se postopek določanja začetnega položaja za obdelavo brusilnega kolesa (tj. premera brusilnega kolesa) imenuje »postopek nanašanja brusilnega kolesa«.
Ta »postopek nanašanja brusilnega kolesa« je težka in zahtevna naloga.
Izvajanje »postopka nanašanja brusilnega kolesa«
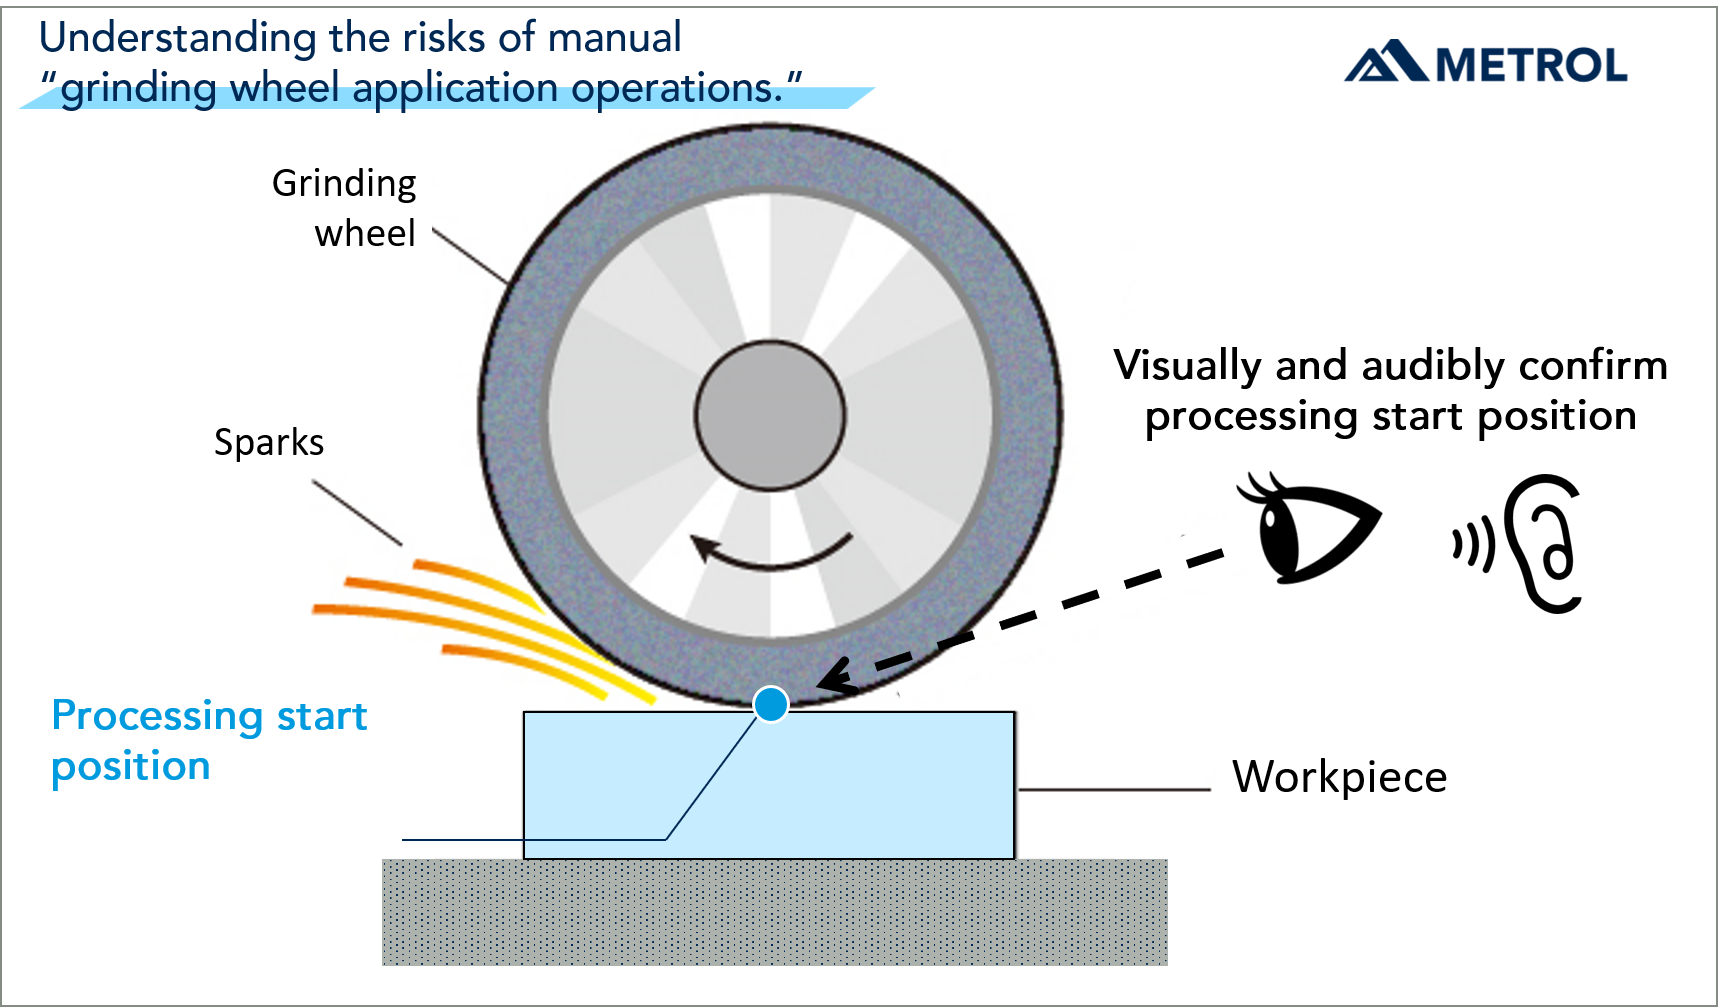
Splošna praksa je, da najprej ročno počasi približamo vrteče se brusilno kolo površini obdelovanca in ga pripeljemo v stik.
"Začetni položaj obdelave" je mogoče določiti z iskrami in zvoki, ki nastanejo, ko se brusilno kolo dotakne obdelovanca.
Ker se obdelovalna točka brusilnega kolesa zaradi toplotnega premika in obrabe brusilnega kolesa premakne, je treba med občasnim izvajanjem operacij "nameščanja brusilnega kolesa" popraviti začetni položaj obdelave.
Nasvet: Ali se lahko "postopek nanašanja brusilnega kolesa" izvede kjer koli?
Ko smo na razstavi Mechatronics Technology 2021 intervjuvali uporabnike NC brusilnih strojev, smo ugotovili, da je 24 od 30 podjetij izvajalo »postopek nanašanja brusilnih koles«, preostalih 6 pa je uporabljalo AE senzorje.
Nekatera podjetja uporabljajo pisalo za označevanje obdelovanca, nato pa brusijo in se osredotočijo na mesto, kjer marker izgine.
Nato bomo pojasnili tveganja, povezana s tem »postopkom uporabe brusilnega kolesa«.
Kakšna so tveganja pri "postopku uporabe brusilnega kolesa" za NC brusilni stroj?
»Postopek uporabe brusilnega kolesa«, opisan v prejšnjem razdelku, ima naslednje težave in tveganja.
- Za vsako aplikacijo je potrebno ročno delo, popolna avtomatizacija pa ni mogoča.
- Natančnost obdelave in število delovnih ur se med novimi in izkušenimi delavci ne razlikujeta.
- Neposreden stik brusilnega kolesa z obdelovancem povzroči, da se ta po poravnavi takoj poškoduje.
- Nevarnost, da brusilno kolo zadene obdelovanec in povzroči nesrečo.
Te težave s človeškimi napakami in pridobivanjem znanj in spretnosti je težko rešiti čez noč.
Za izgradnjo trajnostnega in varnega proizvodnega sistema so potrebne rešitve s standardizacijo in avtomatizacijo znanj.
Kaj je avtomatizacija "postopka nanašanja brusilnega kolesa" za NC brusilni stroj?
V METROL že dolgo preučujemo avtomatizacijo »postopka nanašanja brusilnega kolesa«, ki je bil ročno delo, in to dosegamo z našo metodo, ki temelji na Senzor zračne reže .
Kaj je » Senzor zračne reže «? Pojasnjen je princip merjenja senzorja.
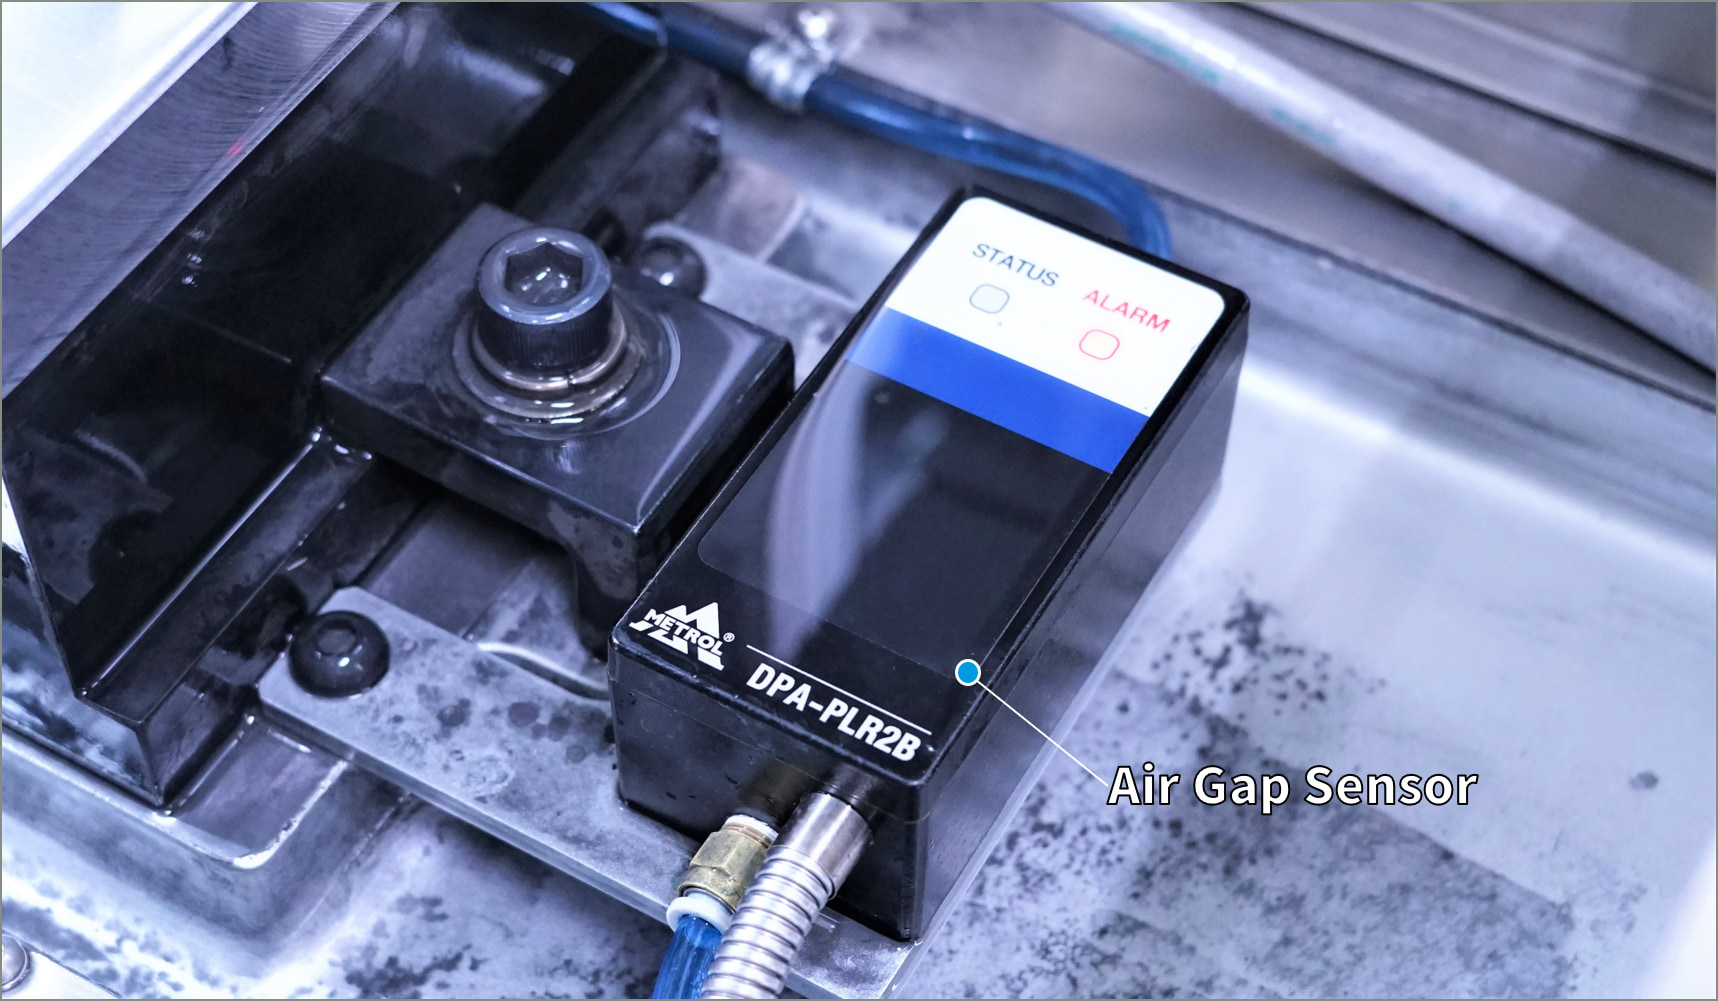
Kaj je »Senzor zračne reže«, ki avtomatizira NC brusilne stroje?
Preprosto povedano, Senzor zračne reže je »visoko natančen senzor položaja, ki uporablja zrak (zračne šobe) za zaznavanje razdalje do predmeta kot veljavne/neveljavne«.
»Prag razdalje«, ki služi kot merilo za veljavno/neveljavno, je vnaprej registriran v senzorju in senzor natančno določi, ali je razdalja med predmetom in zračno šobo bližje ali daljše od pragovne vrednosti.
[Pojasnilo] Študija primera uporabe Senzor zračne reže
Uporaba Senzor zračne reže je pojasnjena na primeru »preverjanja prisotnosti obdelovanca«.
Primer: Postopek, ko je prag senzorja nastavljen na 10 μm.
- 1. korak : Vnaprej registrirajte »prag razdalje 10 μm« na senzorju.
- 2. korak : Obdelovanec približajte šobi, da zaznate njegovo prisotnost ali odsotnost (glejte sliko 2).
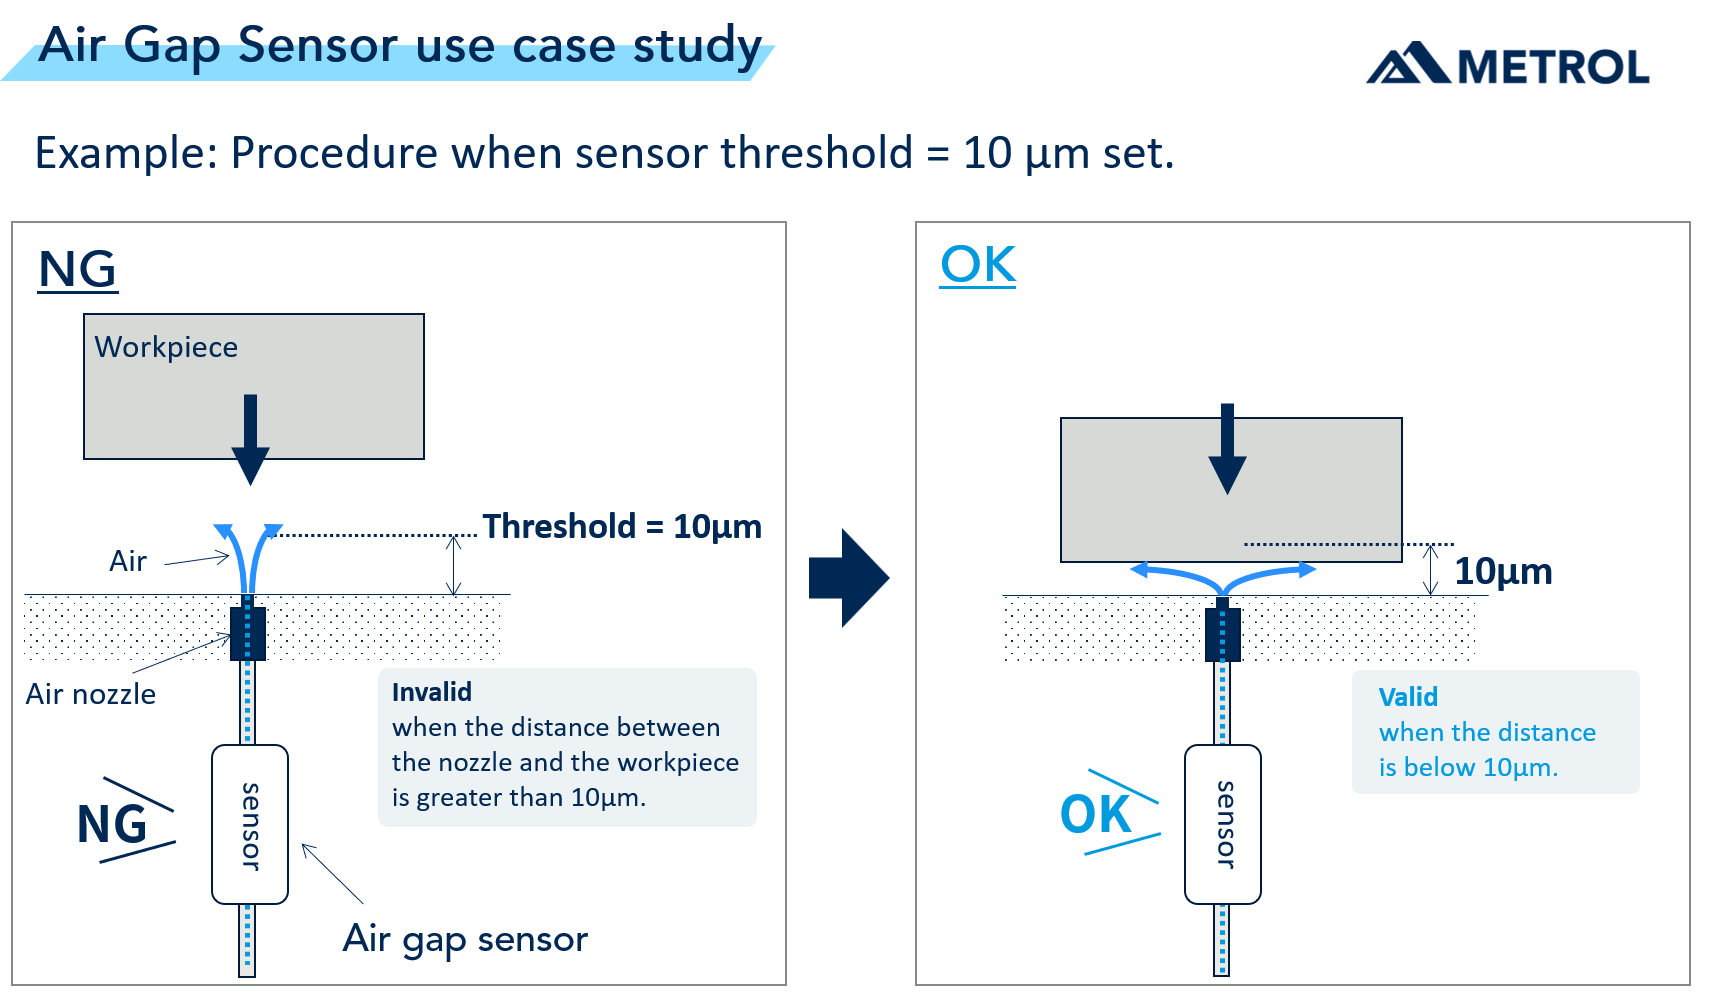
Ko je razdalja med obdelovancem in šobo večja od mejne vrednosti (=10 µm) → Neveljaven izhodni signal. [Leva slika]
Približuje se, dokler razdalja med obdelovancem in šobo ni 10 μm ali manj → Preklopi na veljaven signal. [Desna slika]
Nasvet: Kako je mogoče zaznati razdaljo po zraku? Kakšno je načelo zaznavanja, ki ga uporablja senzor?
Senzor zazna spremembe pretoka in protitlaka zraka, ki se dovaja iz zračne šobe, da določi veljavno/neveljavno oceno.
Ko se obdelovanec približa šobi, se šoba (odprtina) blokira in dovod zraka se omeji. Posledično se tlak v senzorju spremeni. Razdalja do predmeta se zazna z uporabo majhnih sprememb protitlaka.
Razlaga avtomatizacije NC brusilnih strojev z uporabo senzorjev
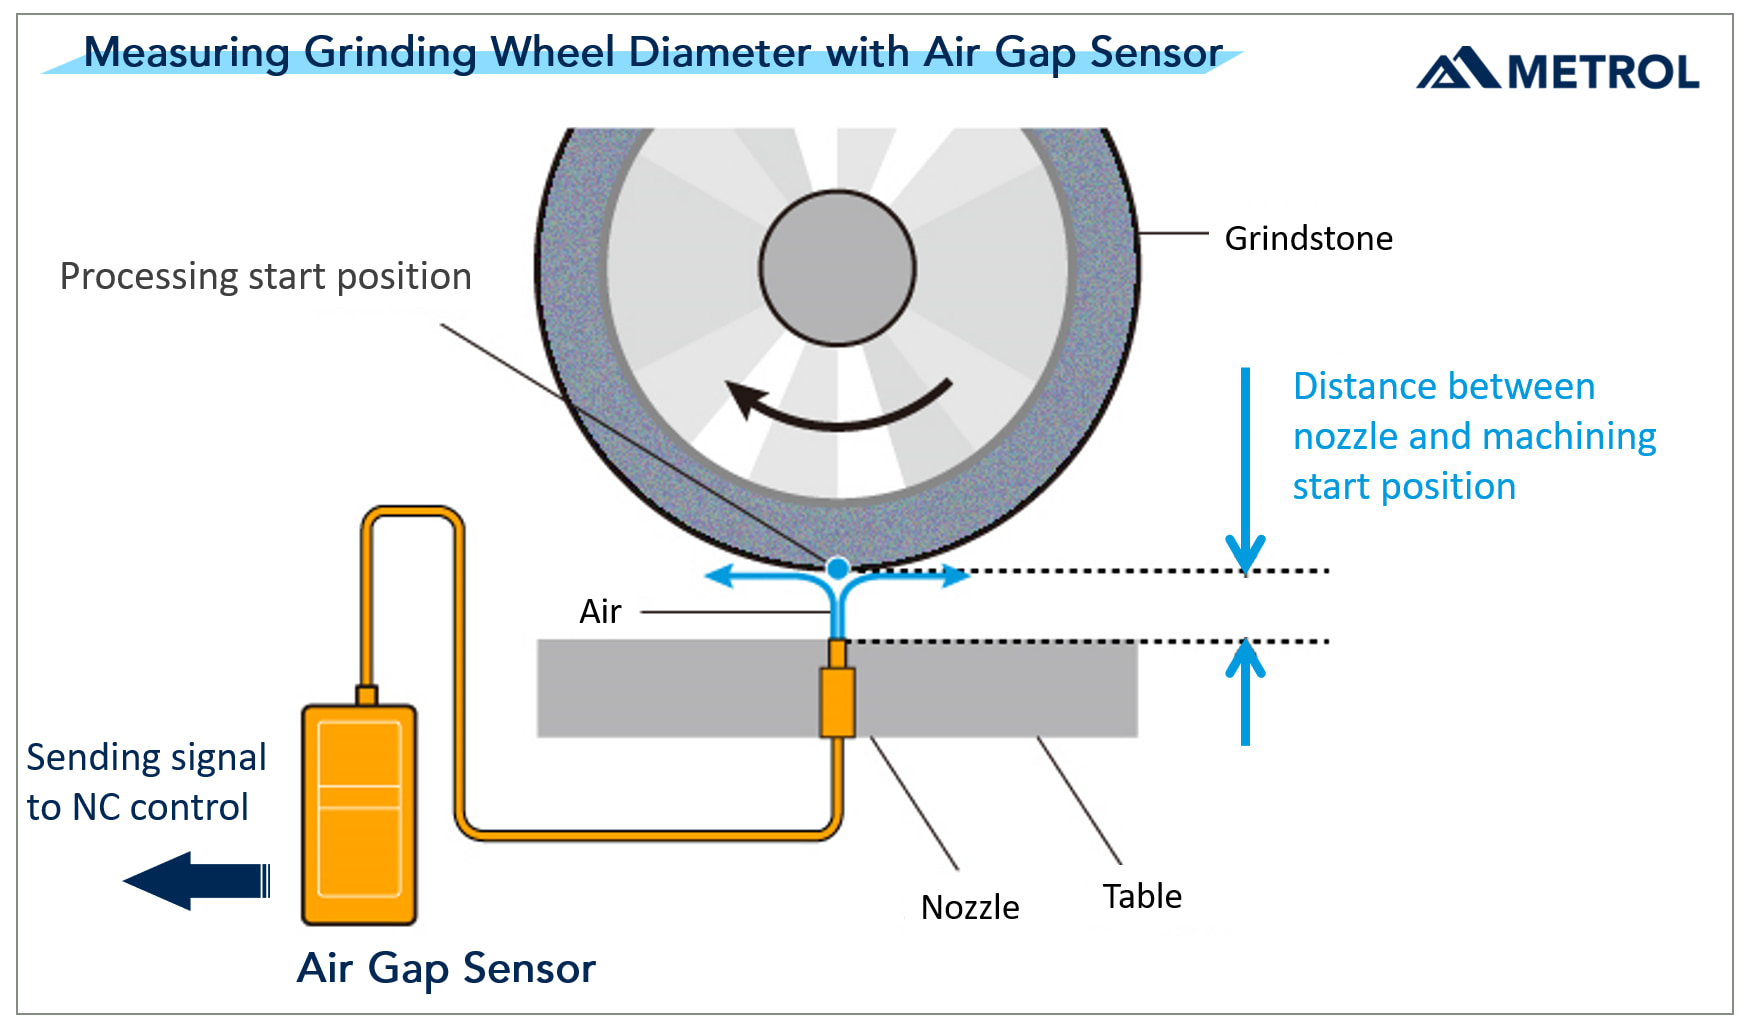
Naslednja ilustracija in fotografije prikazujejo, kako avtomatizirati postopek nameščanja brusilnega kolesa z uporabo Senzor zračne reže . Cilj zaznavanja pri NC brusilnih strojih ni obdelovanec, temveč »začetni položaj rotacijskega brusilnega kolesa«.
[Ilustracija] Postopek za zaznavanje začetnega položaja obdelave z uporabo Senzor zračne reže.
- Namestitev zračnih šob na NC brusilne stroje.
- Brusilno kolo se med vrtenjem približuje zračni šobi.
- Položaj, pri katerem se signal senzorja preklopi → Začetni položaj obdelave (glejte sliko 3)
[Opis fotografije] Postopek za zaznavanje začetnega položaja obdelave z uporabo senzorjev Zrak Reža .
Dejanska zračna šoba in brusilno kolo sta prikazana na povečanih fotografijah za ponazoritev postopka zaznavanja.
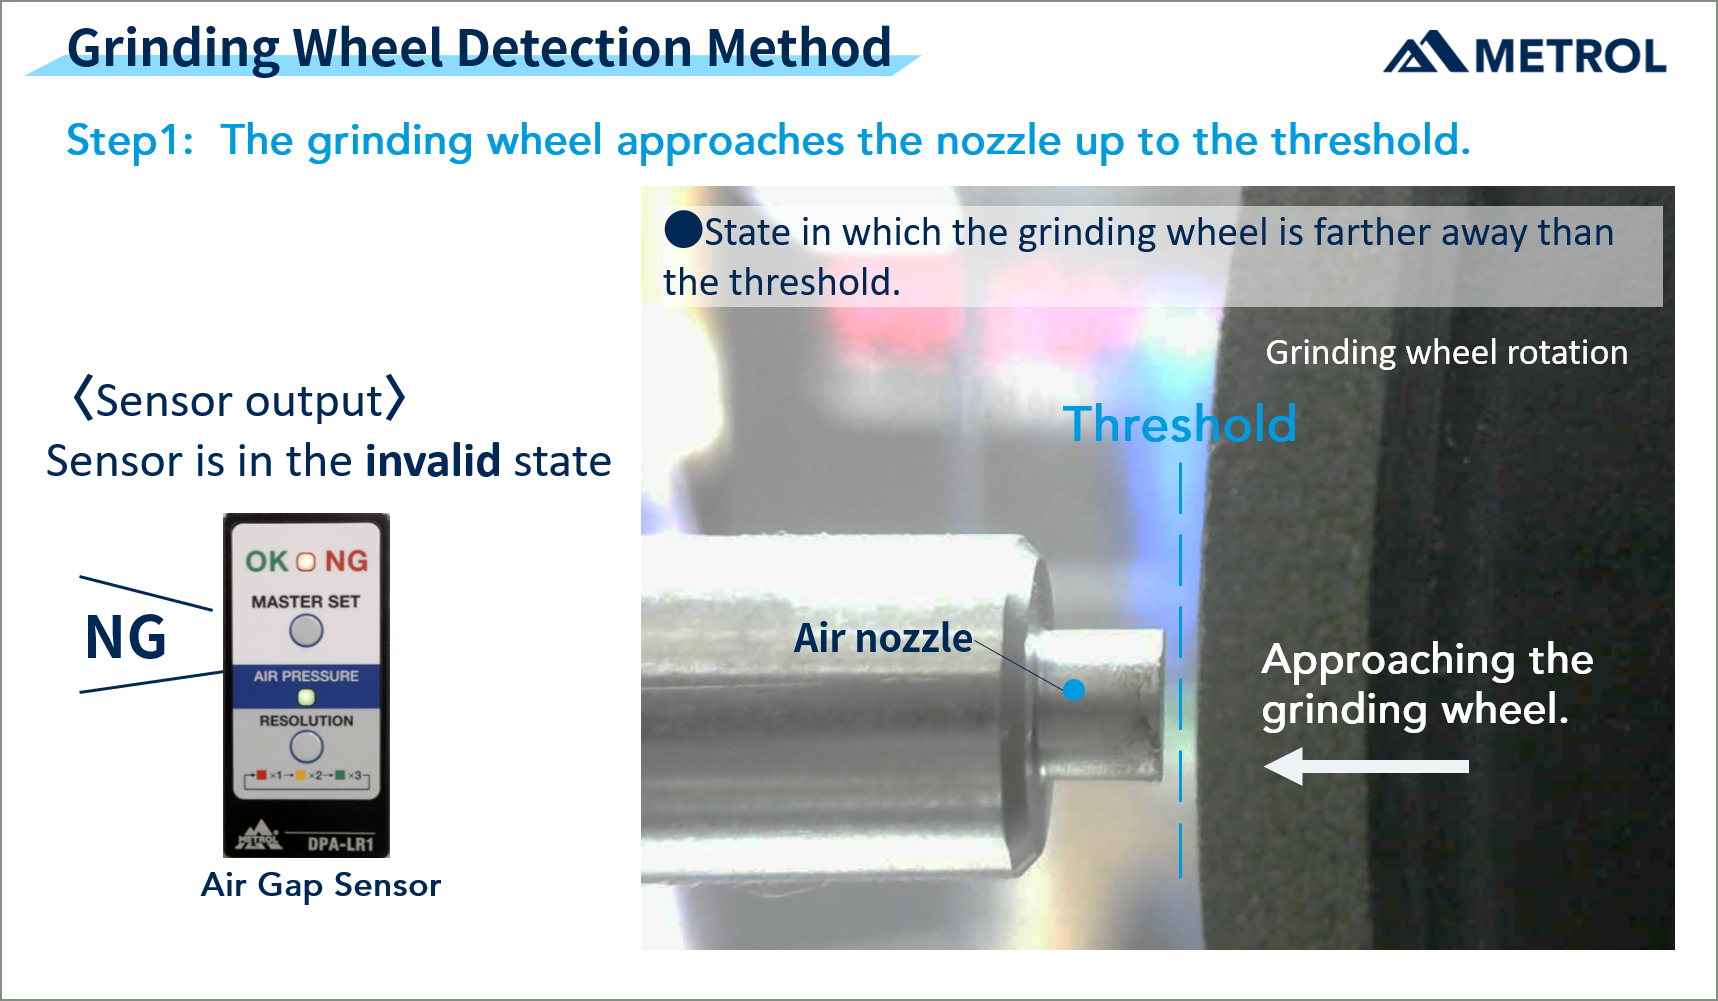
Postopek 1: Brusilno kolo se med vrtenjem približa zračni šobi.
Razdalja med šobo in brusilnim kolesom je večja od mejne vrednosti, senzor pa je v stanju neveljavnega signala. (Glejte sliko 4)
Brusilno kolo se približa šobi, dokler ne doseže praga, kjer signal preklopi na Veljavno.
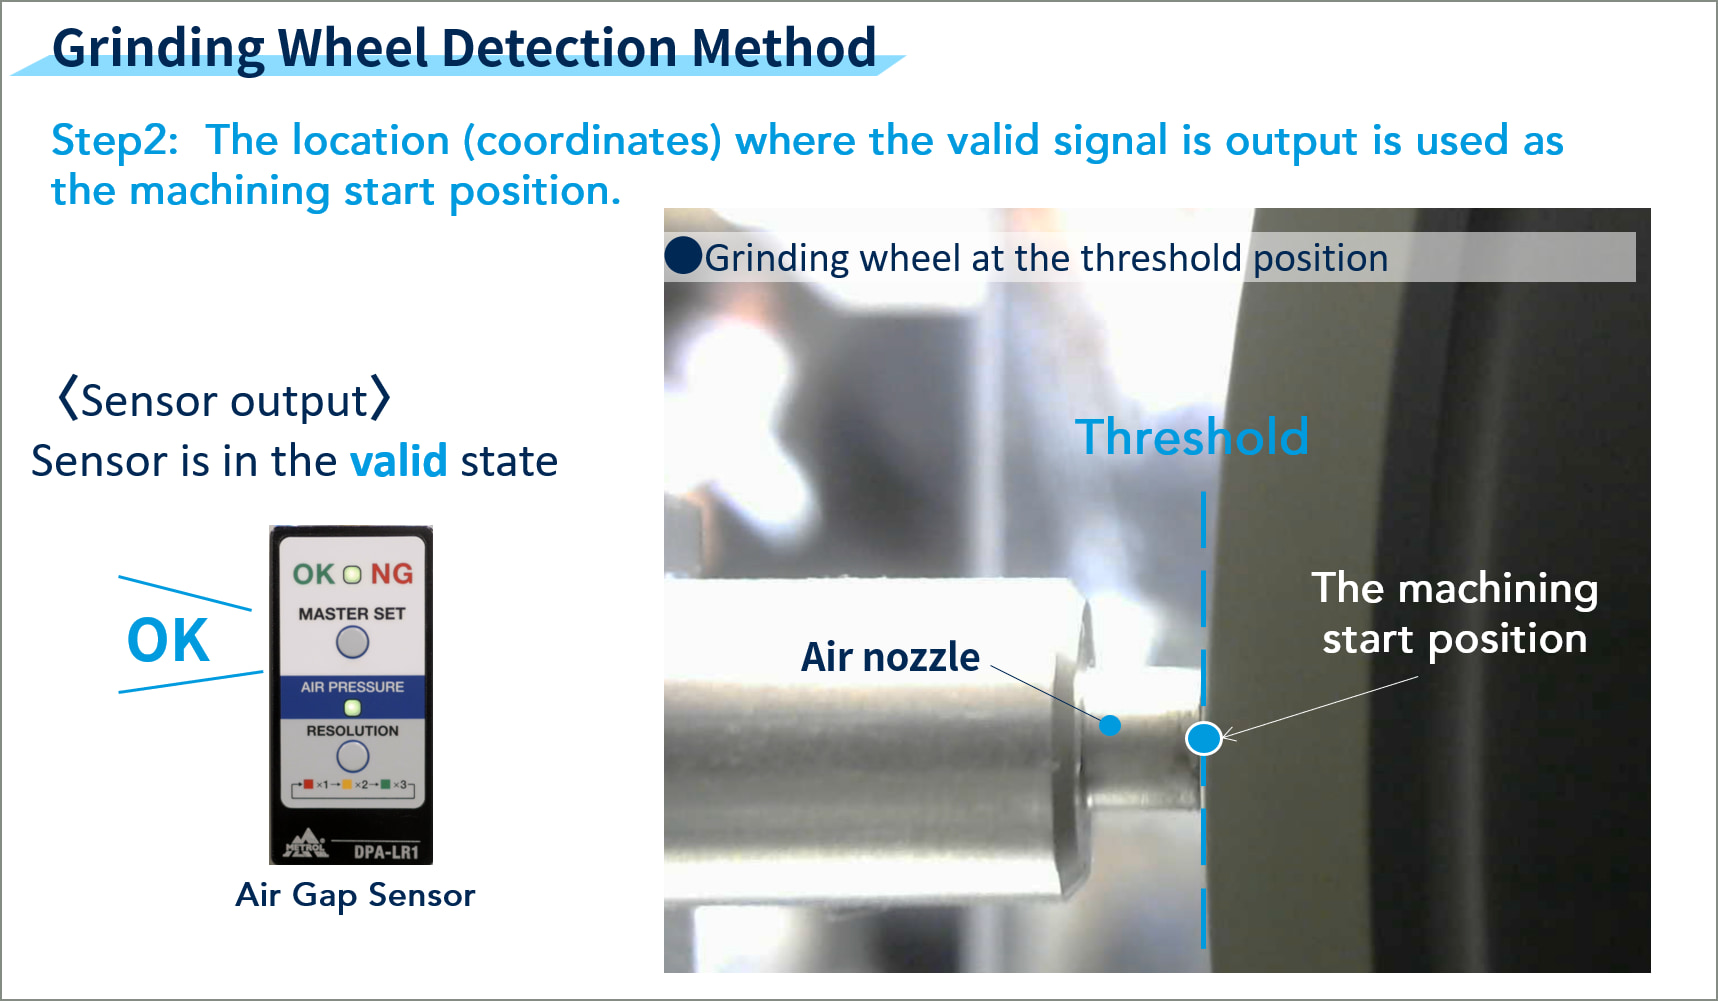
2. korak: Položaj, pri katerem se signal preklopi, je začetni položaj obdelave.
Ko razdalja med brusilnim kolesom in šobo doseže prag, senzor preklopi na veljaven signal.
Z odčitavanjem koordinat, pri katerih senzor preklopi na veljaven signal, je mogoče določiti »začetni položaj obdelave brusilnega kolesa«.
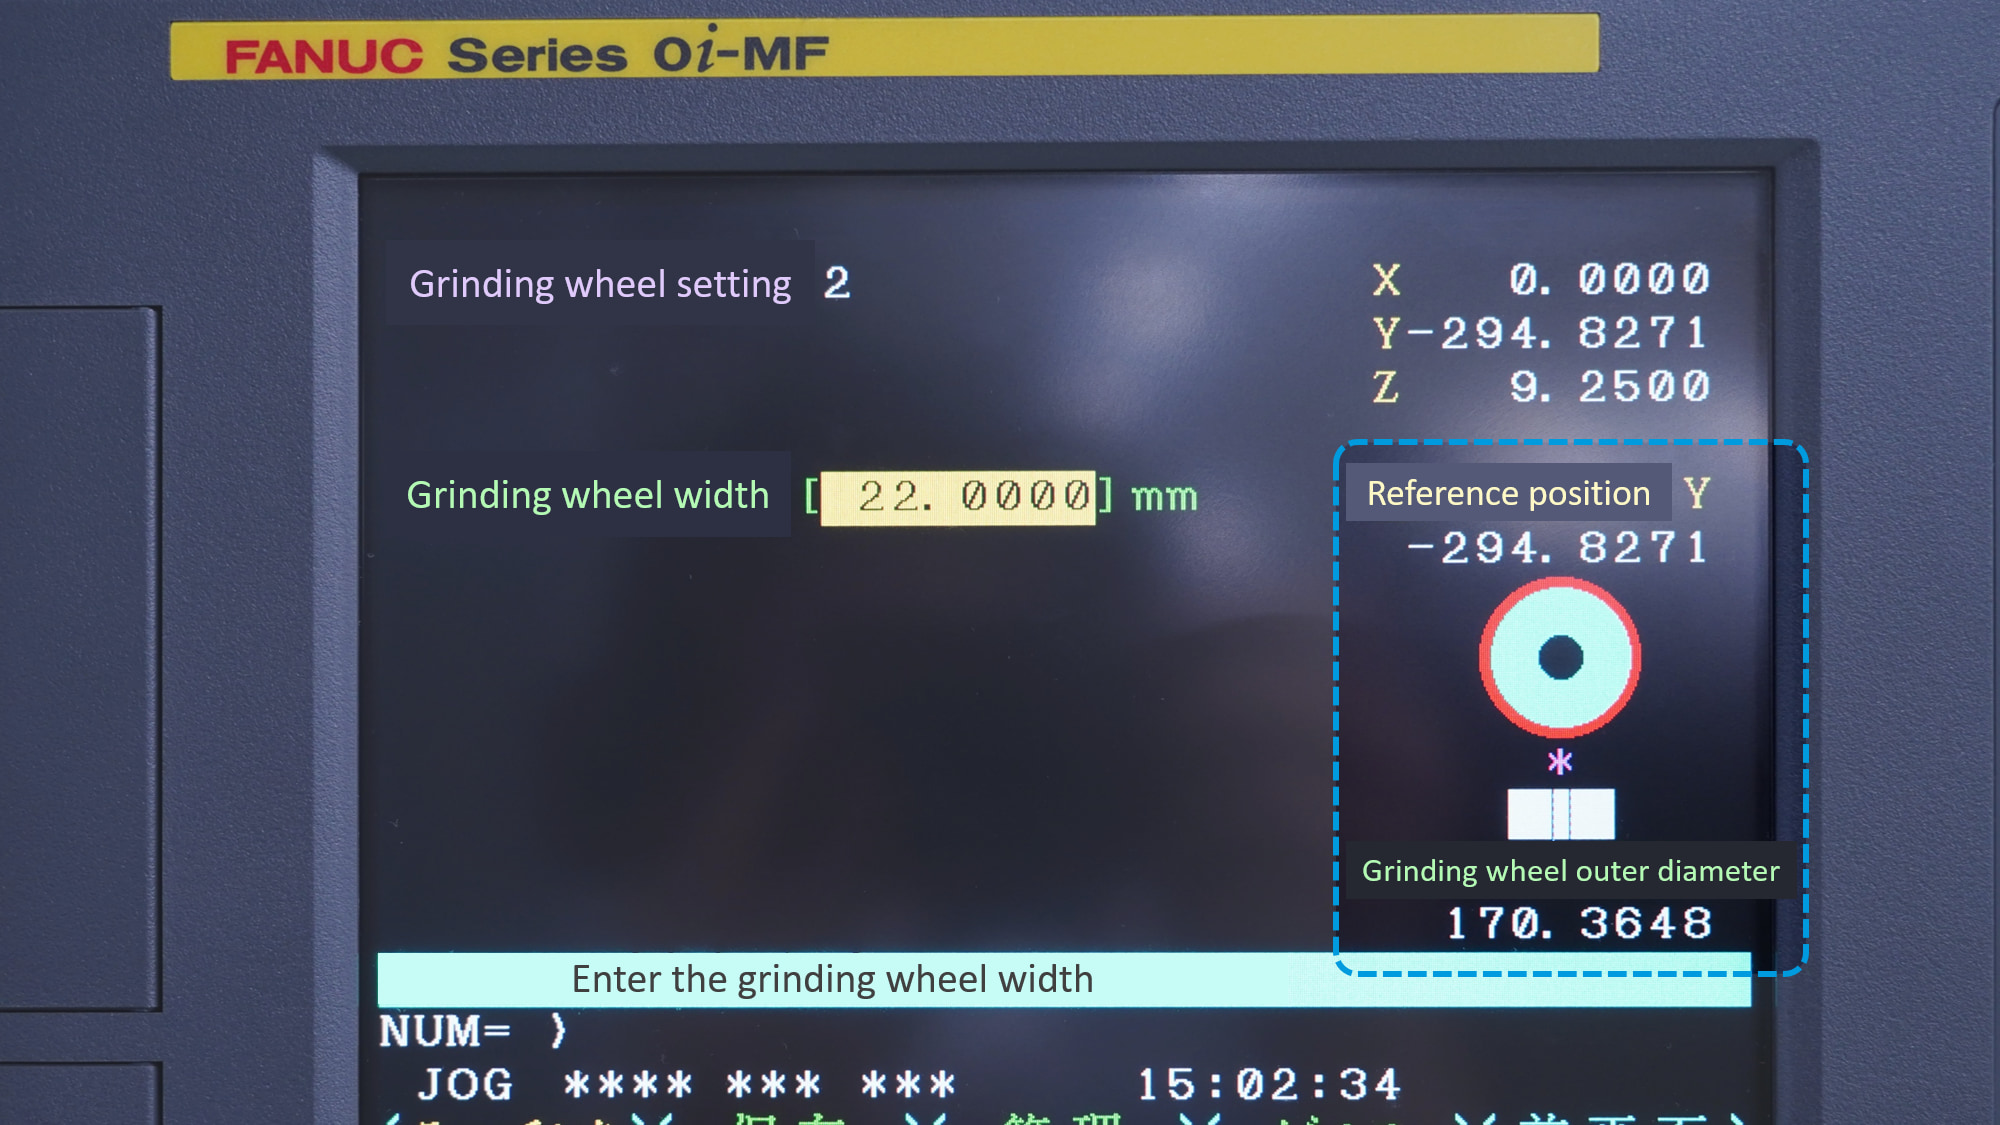
3. korak: Izračuna premer brusilnega kolesa z aritmetično operacijo.
Zunanji premer brusilnega kolesa se lahko izračuna iz koordinat referenčnega položaja kolesa, ko se oddaja signal senzorja.
[Povzetek] Avtomatizacija postopka nanašanja brusilnega kolesa.
Kot je opisano zgoraj, je »postopek nanašanja brusilnega kolesa«, ki se je prej izvajal ročno, s koraki od 1 do 3 zdaj popolnoma avtomatiziran.
*Prav tako je treba zaznati "višino obdelovanca" s tipalno sondo ali podobno napravo.
[Video komentar] Avtomatizacija NC brusilnih strojev
Postopek merjenja brusilnih plošč, opisan v prejšnjem poglavju, je predstavljen v videoposnetku, ki prikazuje dejanski NC brusilni stroj v delovanju.
[Primer uporabe] Študija primera avtomatizacije NC brusilnega stroja
»Avtomatizacija postopka nanašanja rotacijskega brusilnega kolesa« je bila sprejeta kot opcijski »brezkontaktni senzor, ki lahko meri premer brusilnega kolesa« na CNC brusilnih strojih podjetja Okamoto Machine Tool Works - velikega proizvajalca brusilnih strojev.
[Pogosta vprašanja] Glede avtomatizacije NC brusilnih strojev
Sledijo odgovori na pogosto zastavljena vprašanja o merjenju začetnega položaja za obdelavo brusilnih koles.
Ali lahko merim, medtem ko je hladilna tekočina še na brusilnem kolesu?
Med merjenjem je treba ustaviti Hladilna tekočina .
Ko je hladilna tekočina ustavljena, je treba brusilno kolo pred meritvijo nekaj sekund vrteti, da se odstrani vlaga, da se dosežejo natančnejši rezultati. Brusilnih koles, ki vsebujejo hladilno tekočino (vlago), zaradi raztezanja morda ne bo mogoče natančno izmeriti.
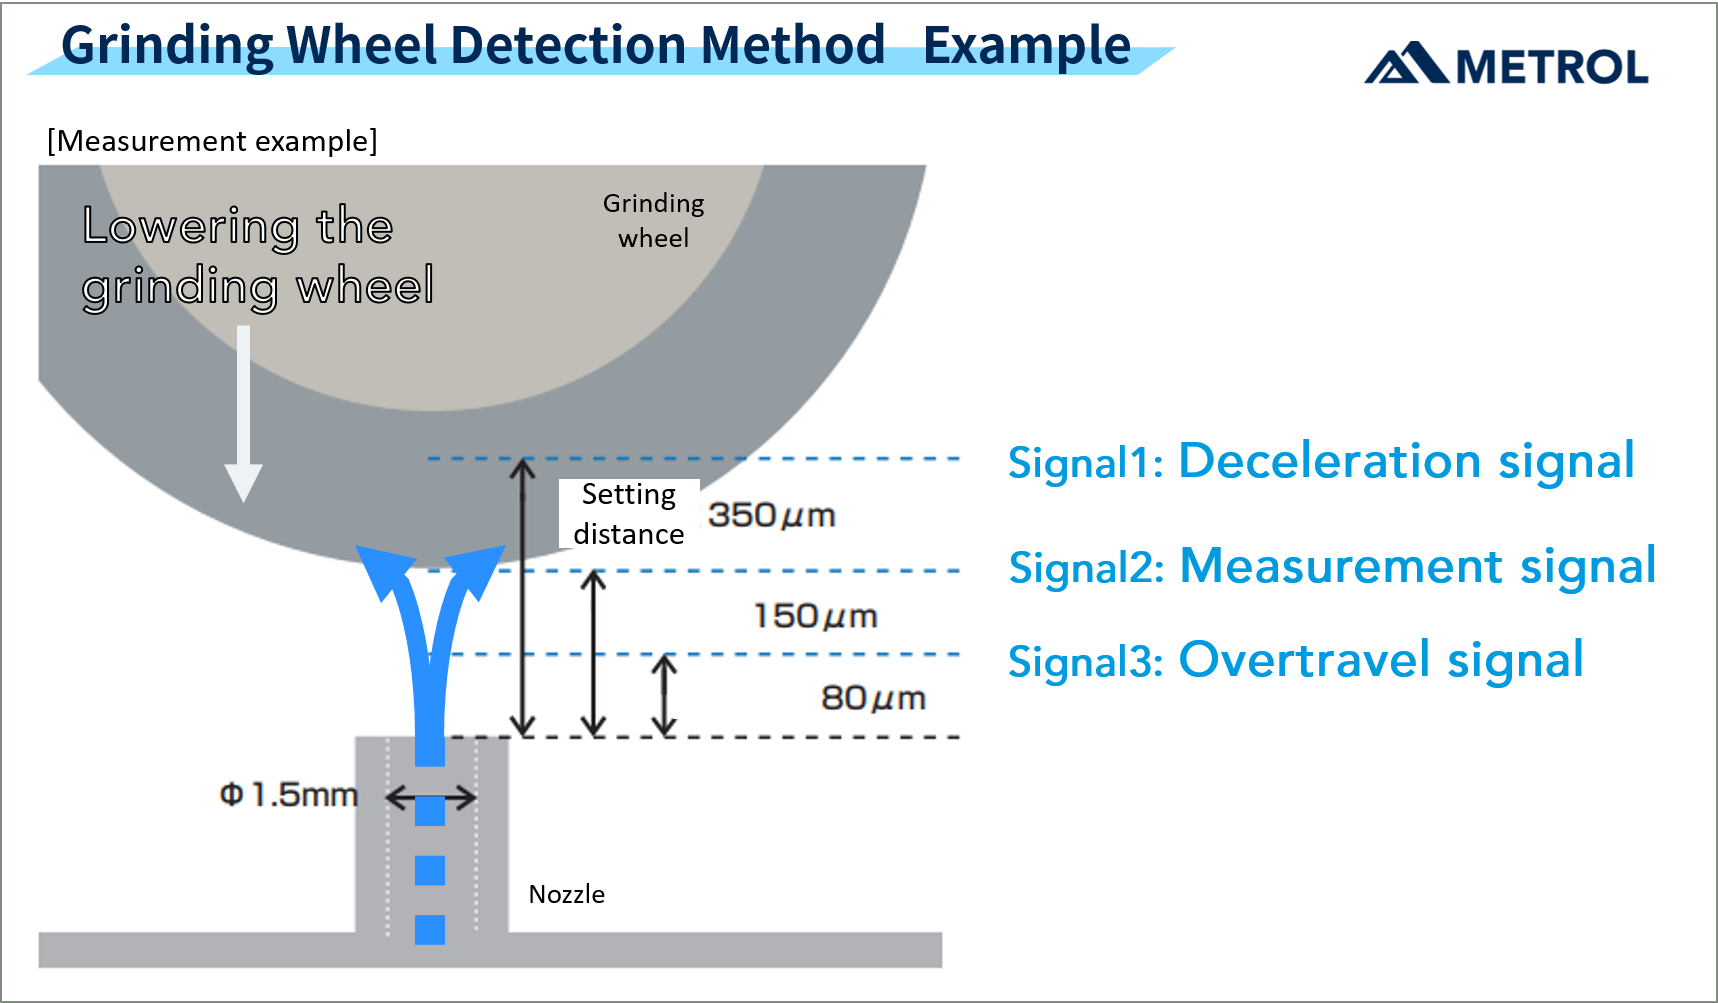
Koliko senzorskih signalov je mogoče ustvariti?
Registrirati je mogoče do 3 signale. Z nastavitvijo pragov glede na cilj je mogoče doseči visoko produktivno krmiljenje.
Primeri vključujejo »merilne signale« za prikaz položaja brusilnega kolesa, »signale pojemka« za nadzor hitrosti približevanja brusilnega kolesa in » signale prekoračitve hitrosti « za preprečevanje trkov.
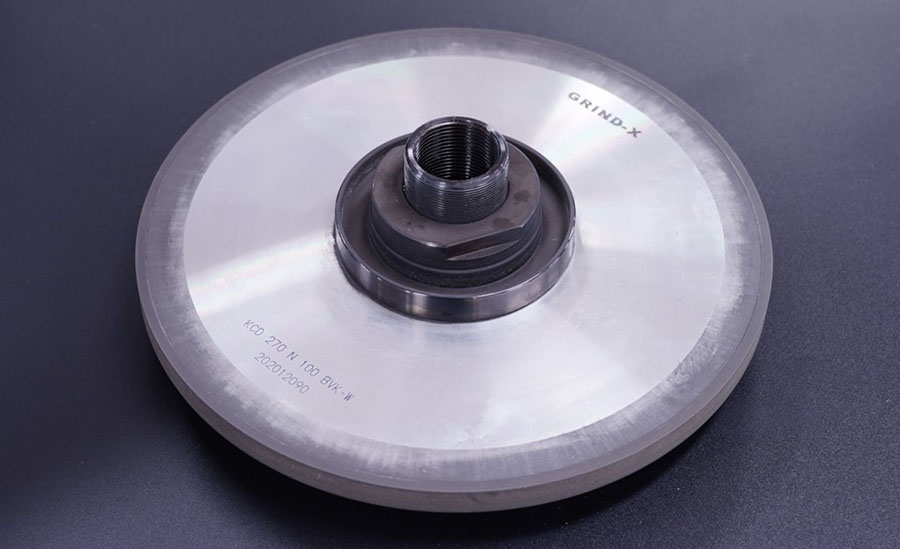
Do katere velikosti zrn brusnega kolesa je mogoče videti?
Drobnejši kot je abraziv na preciznem brusilnem kolesu, večja je ponovljivost in s tem natančnejša meritev.
Natančnost brusilne plošče, kot so diamantne in CBN plošče, je mogoče meriti s ponovljivostjo do 1 μm.
Za podrobnosti se obrnite na našo ekipo.
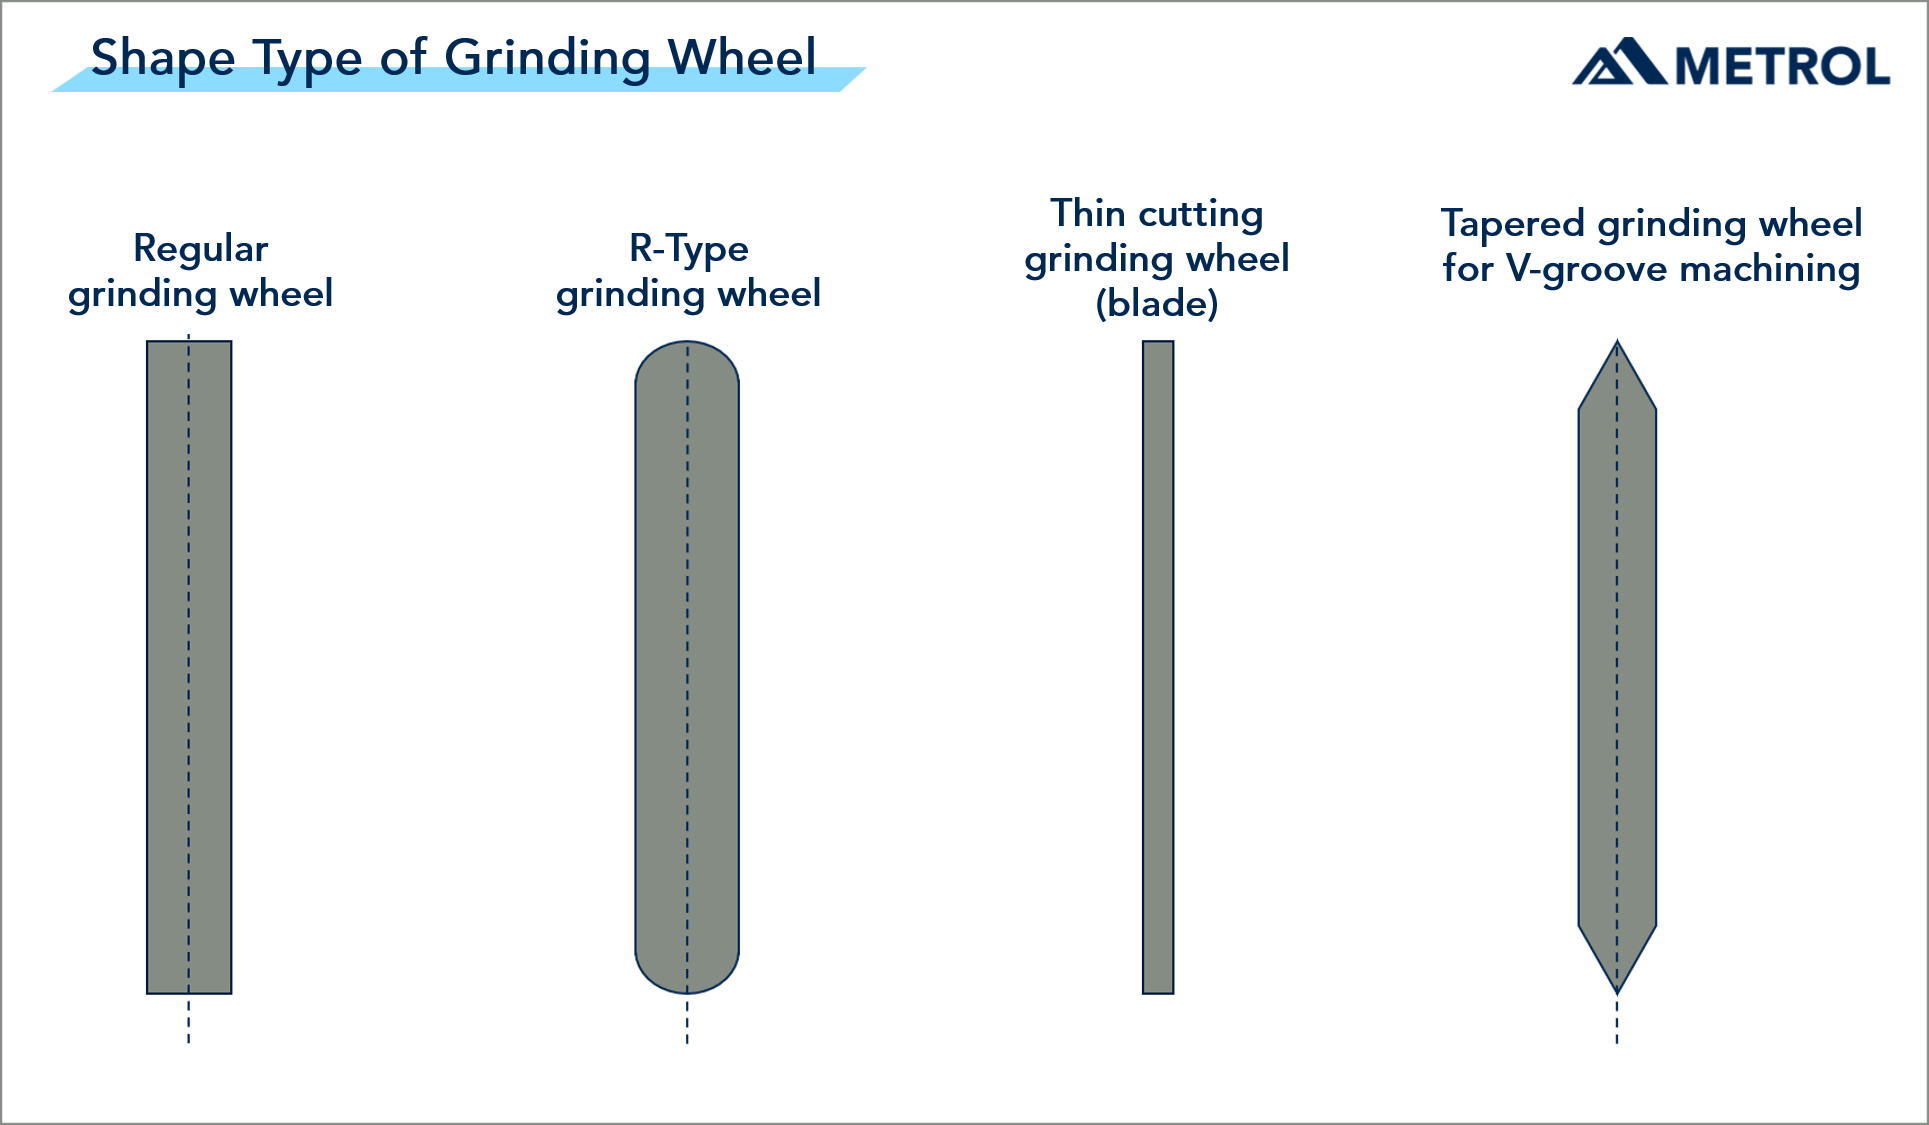
Ali je mogoče izmeriti brusilne plošče katere koli oblike?
- Navadno brusilno kolo
- Brusilno kolo tipa R
- Tanko rezalno brusilno kolo (rezilo)
- Konično brusilno kolo za obdelavo V-utorov
Vsaka oblika brusilnega kolesa zahteva drugačno metodo zaznavanja. Za podporo se Kontakt na nas.
Pri kolikšnem številu vrtljajev na minuto je treba izmeriti brusilno kolo?
Kot vodilo priporočamo, da meritve izvajate pri enakih vrtljajih kot med obdelavo . Za specifične vrtljaje nas kontaktirajte za podporo.
Kje je nameščen Senzor zračne reže ?
Ker je odziv boljši, čim krajša je dolžina zračne cevi med zračno šobo in senzorjem, je priporočljivo, da senzor namestite blizu zračne šobe.
Senzor zračne reže ima IP67 in je odporen na rezalno olje, zato ga je mogoče namestiti v notranjost stroja.
Ali je namestitev mogoča na običajni stroj in ne na NC brusilni stroj?
Namestitev na običajne stroje ni priporočljiva, saj je šobo težko poravnati z brusilnim kolesom.
Kaj je potrebno za uvedbo avtomatizacije NC brusilnih strojev?
Trenutno imamo dokazane izkušnje z montažami na NC brusilnih strojih proizvajalca Okamoto Machine Tool Works, Ltd. Za več informacij nas prosim kontaktirajte.
Veseli bomo vaših povpraševanj, tudi v zvezi z NC brusilnimi stroji drugih proizvajalcev.
Kakšna je razlika od AE senzorja?
Senzorji AE (akustična emisija) so kontaktni senzorji, ki zaznajo valovno obliko, ko je brusilno kolo neposredno naneseno na obdelovanec.
- Ker je položaj, kjer se obdelovanec obdeluje, začetni položaj obdelave, obstaja nevarnost dimenzijskega odstopanja po obdelavi.
- Težko je stabilizirati natančnost zaznavanja, ko se pogoji spremenijo.
Senzor zračne reže je brezkontaktni sistem za zaznavanje, ki uporablja zrak za stabilno zaznavanje brez britja obdelovanca ali brusilnega kolesa.
[Video komentar] Avtomatizacija NC brusilnih strojev
Avtomatizacija NC brusilnih strojev, opisana do te točke, je razložena v lahko razumljivem videoposnetku z uporabo 3D.
Zaključek
Nadzor položaja brusilnega kolesa z uporabo senzorjev Zrak Reža so sprejeli različni proizvajalci brusilnih strojev, vključno z največjim proizvajalcem brusilnih strojev v industriji.
Ker se bo pomanjkanje delovne sile v prihodnosti še naprej povečevalo, bo avtomatizacija ročnih procesov eno najpomembnejših vprašanj.
Vzpostavitev metode avtomatizacije delovanja, ki ustreza potrebam podjetja, bo v prihodnosti postala prednost proizvajalcev.
Kot enega od načinov za dosego tega upoštevajte »avtomatizacijo brusilnih strojev«.
Več informacij o izdelkih, predstavljenih v tem članku
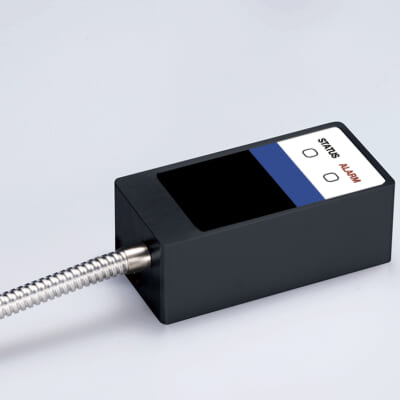
Senzor zračne reže DPA-PLR2B Serija DPA-PLR2B
Avtomatizirano zaznavanje brusilnih koles na NC brusilnikih
Poizvedbe o zahtevah za uvedbo avtomatizacije NC brusilnih strojev.
Naši inženirji bodo odgovorili na vaša vprašanja o avtomatizaciji NC brusilnih strojev.
Za podporo se Kontakt na nas.
